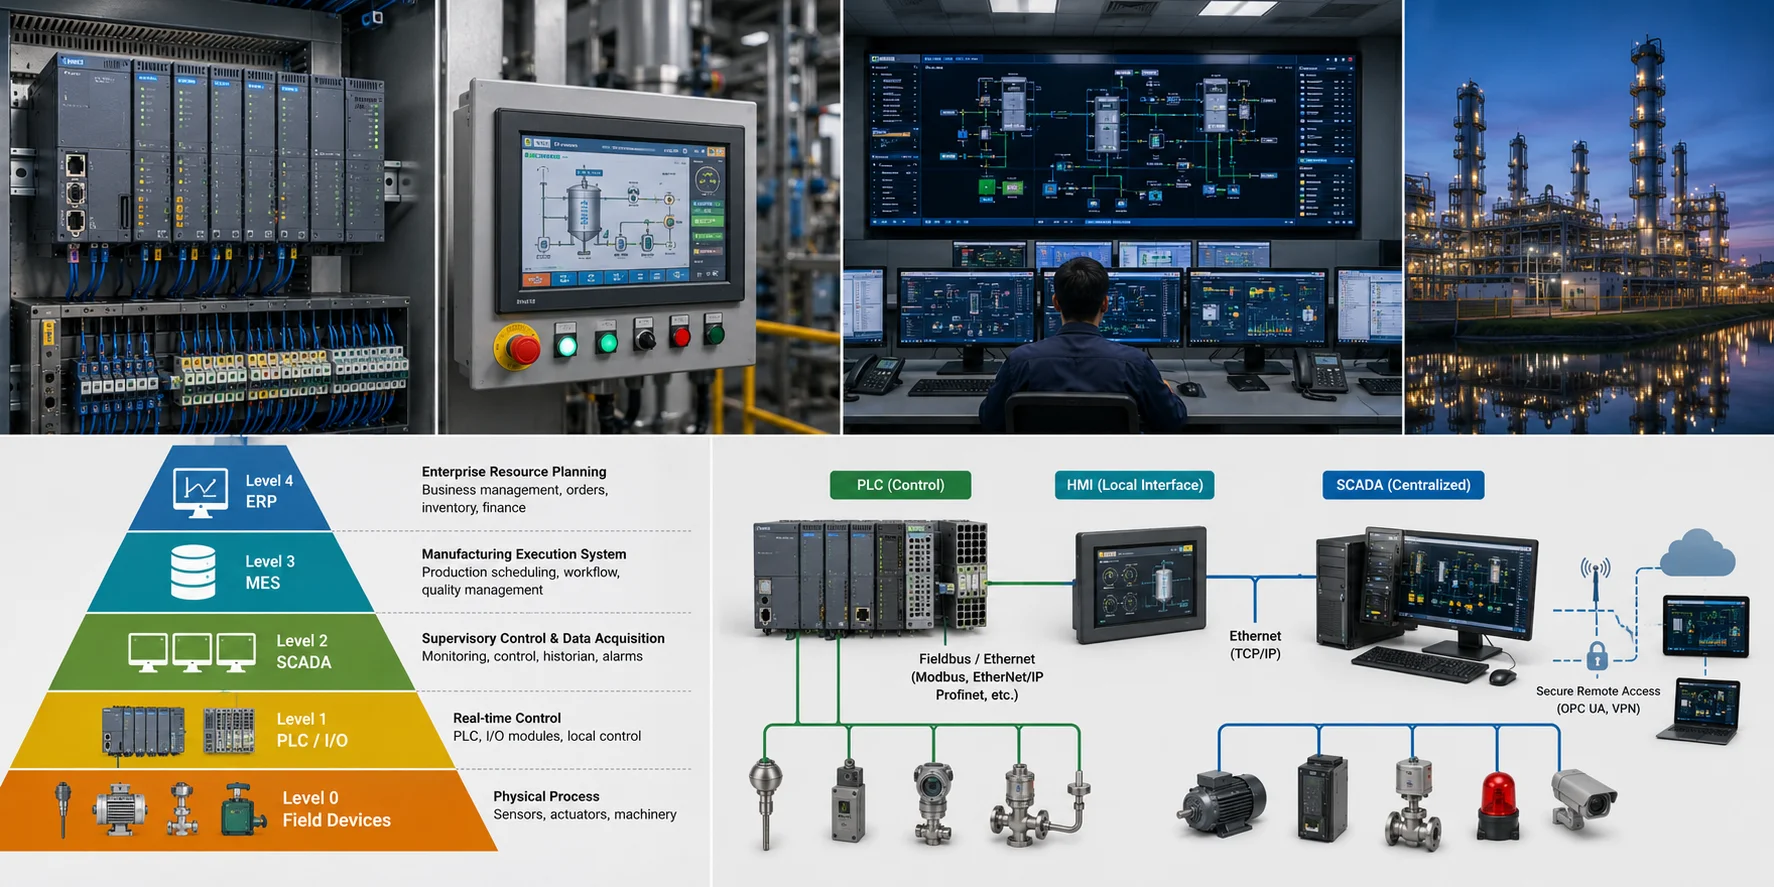
PLC, HMI và SCADA khác nhau thế nào?
Đây là bộ ba thuật ngữ khiến rất nhiều người mới tìm hiểu tự động hóa công nghiệp bị nhầm lẫn — thậm chí nhiều kỹ thuật viên đã đi làm vẫn dùng lẫn lộn PLC, HMI và SCADA như thể chúng là một. Trên thực tế, đây là ba lớp hoàn toàn khác nhau trong một hệ thống tự động hóa, mỗi lớp đảm nhận một vai trò riêng biệt, và hiểu rõ ranh giới giữa chúng là bước đầu tiên để thiết kế đúng một hệ thống điều khiển — dù là một máy đơn lẻ hay cả một nhà máy.
Bài viết này biên dịch và tổng hợp từ các nguồn kỹ thuật uy tín như GE Vernova, Weintek, ISA (International Society of Automation) và nhiều tài liệu công nghiệp khác, giúp bạn phân biệt rạch ròi ba khái niệm này.
1. Tóm tắt nhanh: PLC, HMI, SCADA là gì?
PLC (Programmable Logic Controller) — "cơ bắp và phản xạ": bộ điều khiển thực thi logic điều khiển thời gian thực ở cấp thiết bị/máy móc. (Xem bài phân tích chi tiết: "PLC là gì?")
HMI (Human-Machine Interface) — "cửa sổ nhìn vào một máy": màn hình giao diện cho phép người vận hành xem và tương tác với một PLC hoặc một máy cụ thể, tại chỗ.
SCADA (Supervisory Control and Data Acquisition) — "phòng điều khiển trung tâm": hệ thống phần mềm giám sát, thu thập dữ liệu và điều khiển ở quy mô nhiều máy, nhiều dây chuyền, thậm chí nhiều nhà máy đặt tại các địa điểm khác nhau.
Nói ngắn gọn theo cách nhiều tài liệu công nghiệp mô tả: PLC là "bộ não" thực thi điều khiển cấp thiết bị; HMI là "cửa sổ" để con người nhìn vào và thao tác với một máy/PLC tại chỗ; còn SCADA là hệ thống phần mềm-phần cứng giám sát và điều khiển ở quy mô lớn hơn nhiều — trải rộng trên nhiều máy, nhiều dây chuyền, thậm chí nhiều nhà máy ở các địa điểm địa lý khác nhau.
2. PLC — Lớp điều khiển thời gian thực
Như đã phân tích trong bài "PLC là gì?", PLC là một máy tính công nghiệp chuyên dụng, kết nối trực tiếp với cảm biến và cơ cấu chấp hành (động cơ, van, rơ-le...) để thực thi logic điều khiển. Điểm đặc trưng quan trọng nhất của PLC so với HMI và SCADA là: PLC hoạt động theo thời gian thực (real-time), dựa trên hệ điều hành thời gian thực (RTOS), đảm bảo tín hiệu vào/ra được xử lý trong khoảng mili-giây, đủ nhanh để điều khiển trực tiếp máy móc một cách an toàn và chính xác.
PLC có thể hoạt động hoàn toàn độc lập, không cần HMI hay SCADA — với những ứng dụng đơn giản như điều khiển một bơm nước, một cụm động cơ băng tải, PLC tự nó đã đủ để vận hành cả hệ thống.
3. HMI — Cửa sổ giao tiếp tại chỗ
HMI là màn hình (thường là màn hình cảm ứng) gắn trực tiếp trên tủ điện hoặc gần máy, kết nối với một hoặc một vài PLC cụ thể. Vai trò của HMI:
Hiển thị trực quan trạng thái vận hành (nhiệt độ, tốc độ, mức bồn, cảnh báo lỗi...) mà không cần người vận hành hiểu ngôn ngữ lập trình PLC.
Cho phép điều chỉnh thông số (setpoint), khởi động/dừng máy, xác nhận cảnh báo — ngay tại vị trí máy.
Đóng vai trò "phiên dịch" giữa logic PLC phức tạp và người vận hành không có chuyên môn lập trình.
Một điểm cần lưu ý theo phân tích từ PLCProgramming.io: bản thân một HMI đứng độc lập, kết nối với một PLC duy nhất, KHÔNG phải là một hệ thống SCADA — dù màn hình bên trong một hệ thống SCADA về bản chất kỹ thuật cũng là một dạng HMI. Ranh giới thực sự nằm ở kiến trúc: dữ liệu đi tới đâu sau khi rời khỏi thiết bị trường? Nếu chỉ dừng lại ở một màn hình cục bộ — đó là HMI. Nếu dữ liệu được gửi tới một máy chủ trung tâm, có lưu trữ lịch sử (historian) và phục vụ nhiều người dùng cùng lúc — đó là SCADA.
4. SCADA — Lớp giám sát và điều phối quy mô lớn
SCADA là hệ thống phần mềm (kết hợp một phần phần cứng) thu thập dữ liệu từ nhiều PLC, RTU (Remote Terminal Unit) và thiết bị trường khác nhau, sau đó trình bày cho kỹ sư/quản lý một cái nhìn tổng quan toàn nhà máy — thậm chí nhiều nhà máy ở các vị trí địa lý cách xa nhau.
Các chức năng đặc trưng của SCADA mà PLC và HMI đơn lẻ không có:
Lưu trữ dữ liệu lịch sử (Historian): ghi lại dữ liệu vận hành trong thời gian dài để phân tích xu hướng, truy vết sự cố, báo cáo hiệu suất (OEE).
Quản lý cảnh báo tập trung (Alarm Management): tổng hợp cảnh báo từ hàng chục, hàng trăm PLC vào một hệ thống duy nhất, phân loại mức độ ưu tiên.
Giám sát và điều khiển từ xa: kỹ sư có thể theo dõi và can thiệp vào một dây chuyền cách xa hàng trăm km từ phòng điều khiển trung tâm.
Báo cáo và phân tích: xuất báo cáo sản lượng, hiệu suất, downtime theo ca/ngày/tháng.
Ví dụ minh họa từ GE Vernova: tại một nhà máy đóng chai nước giải khát, mỗi PLC riêng lẻ chịu trách nhiệm một công đoạn cụ thể — một PLC giám sát cảm biến phát hiện chai và điều khiển tốc độ băng tải, một PLC khác điều khiển trạm chiết rót, một PLC khác điều khiển trạm đóng nắp. Từng PLC hoạt động độc lập theo thời gian thực. Nhưng để có cái nhìn tổng thể — biết dây chuyền đang chạy bao nhiêu chai/phút, trạm nào đang dừng, tổng sản lượng ca hôm nay — cần một hệ thống SCADA thu thập dữ liệu từ tất cả các PLC đó về một màn hình trung tâm.
5. Bảng so sánh nhanh
Tiêu chí | PLC | HMI | SCADA |
|---|---|---|---|
Vai trò chính | Thực thi điều khiển thời gian thực | Giao diện thao tác tại chỗ cho 1 máy/PLC | Giám sát & điều phối nhiều PLC/khu vực |
Phạm vi | 1 máy / 1 quy trình | 1 máy / 1 tủ điện | Nhiều máy, nhiều dây chuyền, nhiều nhà máy |
Bản chất | Phần cứng (kèm firmware/chương trình) | Phần cứng (màn hình) + phần mềm cấu hình | Chủ yếu là phần mềm chạy trên máy chủ/PC |
Có thể hoạt động độc lập? | Có | Không (cần kết nối PLC) | Không (cần dữ liệu từ PLC/RTU) |
Lưu trữ dữ liệu lịch sử | Rất hạn chế (bộ nhớ nhỏ) | Hạn chế | Có — historian chuyên dụng |
Truy cập từ xa | Hạn chế | Thường không | Có, kể cả qua nhiều địa điểm |
Ví dụ phần mềm/hãng | TIA Portal, GX Works, RSLogix... | WinCC Basic, Weintek, Proface | WinCC, Wonderware/AVEVA, Ignition, FactoryTalk |
6. Vị trí của PLC, HMI, SCADA trong mô hình kim tự tháp tự động hóa (ISA-95)
Để hiểu rõ vai trò từng lớp trong bức tranh tổng thể của một nhà máy, ngành tự động hóa dùng chuẩn quốc tế ISA-95 — thường được gọi là "kim tự tháp tự động hóa" — chia hệ thống thông tin nhà máy thành 5 cấp:
Level 0 — Quá trình vật lý: chính là máy móc, van, động cơ, cảm biến thực tế.
Level 1 — Thiết bị trường: cảm biến, cơ cấu chấp hành kết nối trực tiếp với quá trình.
Level 2 — Điều khiển & giám sát: đây chính là nơi PLC (điều khiển thời gian thực) và HMI/SCADA (giám sát, hiển thị) cùng hoạt động.
Level 3 — MES (Manufacturing Execution System): điều phối lệnh sản xuất, thu thập dữ liệu chất lượng, tính OEE — là cầu nối giữa sàn nhà máy (OT) và hệ thống doanh nghiệp (IT).
Level 4 — ERP: hệ thống hoạch định nguồn lực doanh nghiệp, quản lý đơn hàng, kế hoạch sản xuất, tồn kho ở cấp toàn công ty.
Theo mô hình này, PLC nằm ở đáy của lớp điều khiển (Level 1-2), còn SCADA nằm ở đỉnh của lớp điều khiển, ngay dưới MES (Level 2, hướng lên Level 3) — đóng vai trò cầu nối dữ liệu giữa sàn sản xuất và các hệ thống quản lý cấp cao hơn. Việc trao đổi dữ liệu giữa Level 2 (PLC/SCADA) và Level 3 (MES) ngày nay chủ yếu dùng giao thức OPC UA — chuẩn giao tiếp công nghiệp phổ biến nhất hiện nay cho kết nối OT-IT.
7. Khi nào chỉ cần PLC? Khi nào cần thêm HMI? Khi nào cần SCADA?
Đây là câu hỏi thực tế nhất khi thiết kế một hệ thống điều khiển mới:
Chỉ cần PLC khi:
Máy/quy trình đơn giản, không cần hiển thị trực quan (ví dụ: bơm tăng áp tự động chạy theo cảm biến áp suất, không cần người theo dõi liên tục).
Không có nhu cầu lưu trữ lịch sử vận hành hay giám sát từ xa.
Cần thêm HMI khi:
Người vận hành cần theo dõi trạng thái, điều chỉnh thông số, xử lý cảnh báo ngay tại máy.
Máy có nhiều chế độ vận hành (auto/manual), cần giao diện lựa chọn trực quan thay vì dùng nút nhấn vật lý.
Cần thêm SCADA khi:
Có nhiều PLC/máy cần giám sát tập trung từ một phòng điều khiển.
Cần lưu trữ dữ liệu lịch sử để phân tích xu hướng, báo cáo sản lượng, truy vết sự cố.
Cần giám sát/điều khiển từ xa, đặc biệt với các hệ thống phân tán về địa lý (trạm bơm, trạm biến áp, nhiều chi nhánh nhà máy).
Cần tích hợp dữ liệu sàn sản xuất lên các hệ thống MES/ERP cấp cao hơn.
8. Giao thức kết nối giữa PLC, HMI và SCADA
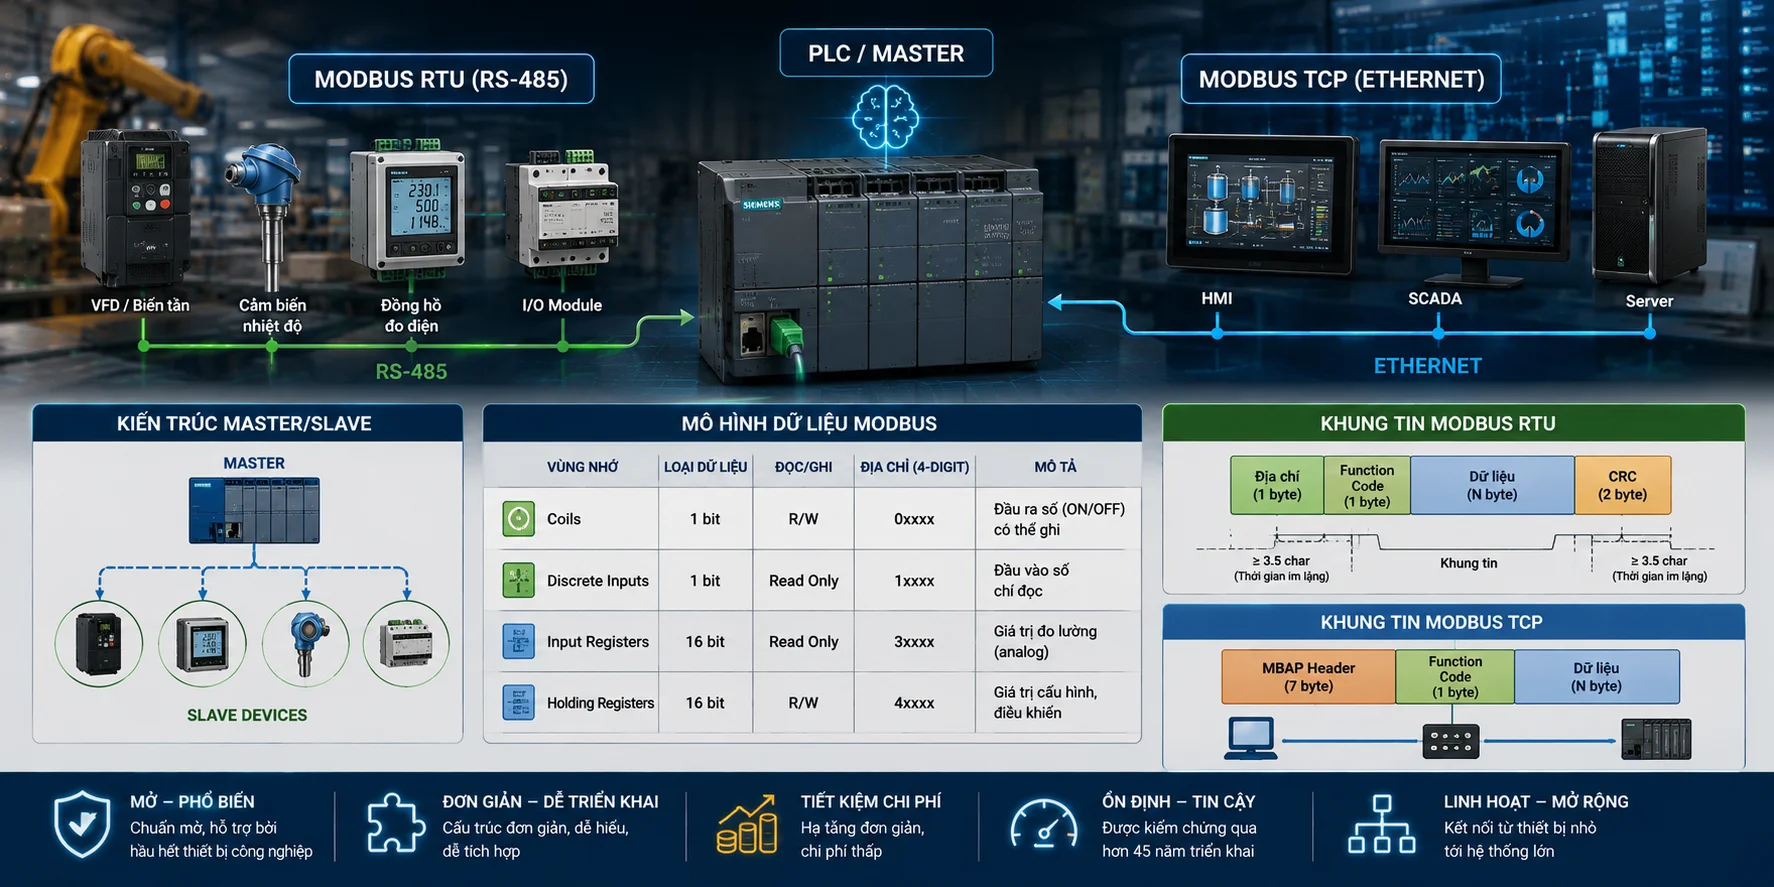
Ba lớp này giao tiếp với nhau qua các giao thức truyền thông công nghiệp tiêu chuẩn — phổ biến nhất là:
Modbus RTU/TCP: đơn giản, phổ biến, chi phí thấp, gần như mọi hãng PLC đều hỗ trợ.
Ethernet/IP: chuẩn phổ biến trong hệ sinh thái Allen-Bradley/Rockwell.
Profinet/Profibus: chuẩn phổ biến trong hệ sinh thái Siemens.
OPC UA: chuẩn giao tiếp trung lập giữa các hãng, ngày càng trở thành lựa chọn mặc định cho kết nối PLC/SCADA lên các hệ thống cấp cao hơn (MES/ERP) nhờ tính bảo mật và khả năng mô tả dữ liệu có cấu trúc.
(Site đã có bài hướng dẫn chi tiết về cấu hình giao tiếp Point-to-Point và USS trên PLC S7-1200 — xem thêm để hiểu cách PLC giao tiếp với các thiết bị ngoại vi ở cấp độ phần cứng.)
9. Câu hỏi thường gặp (FAQ)
Một hệ thống bắt buộc phải có đủ cả PLC, HMI và SCADA không? Không. Rất nhiều ứng dụng nhỏ chỉ cần PLC, hoặc PLC + HMI là đủ. SCADA chỉ thực sự cần thiết khi quy mô giám sát vượt quá một vài máy đơn lẻ.
HMI có thể lập trình logic điều khiển như PLC không? Về nguyên tắc không — HMI chỉ hiển thị và cho phép thao tác trên dữ liệu mà PLC đã xử lý; logic điều khiển thực sự vẫn nằm trong chương trình PLC. Một số HMI cao cấp có thể chạy các "script" đơn giản, nhưng đây không phải vai trò cốt lõi và không nên dùng để thay thế logic an toàn quan trọng.
SCADA có thể điều khiển trực tiếp thiết bị mà không cần qua PLC không? Về mặt kỹ thuật SCADA có thể gửi lệnh trực tiếp tới RTU/thiết bị trường, nhưng trong đa số kiến trúc hiện đại, SCADA vẫn gửi lệnh thông qua PLC — PLC mới là lớp thực thi logic an toàn và thời gian thực ở cấp thiết bị.