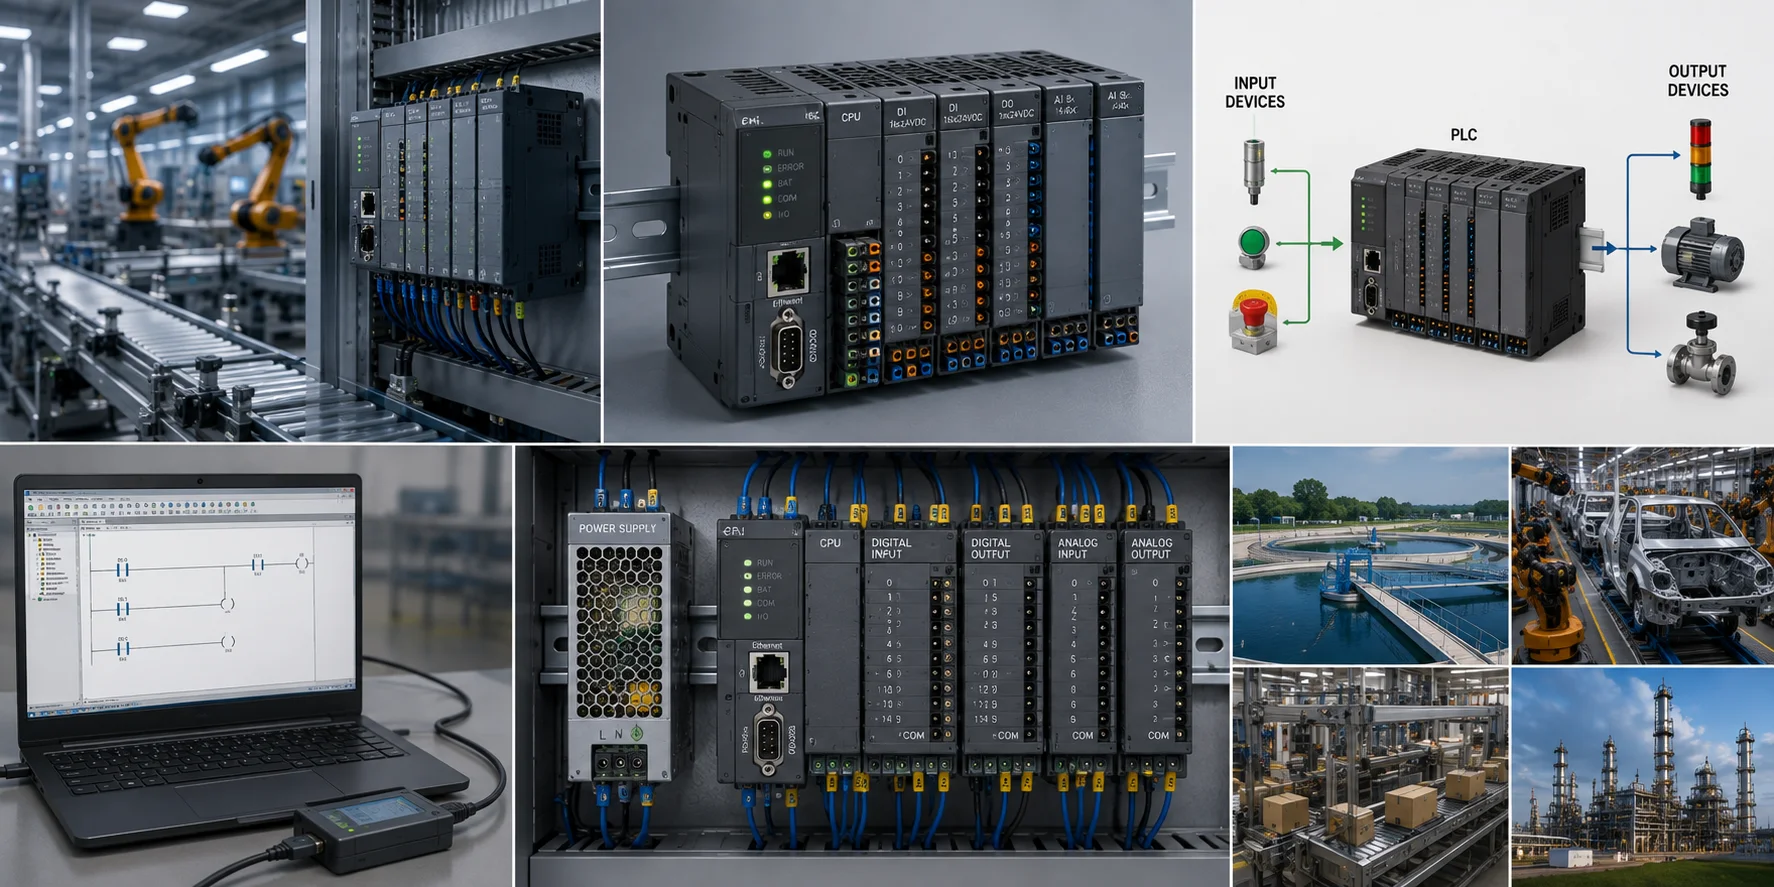
PLC là gì? Cấu tạo, nguyên lý hoạt động, phân loại và ứng dụng trong công nghiệp
Nếu từng bước vào một nhà máy, một trạm xử lý nước, hay đứng trước tủ điện điều khiển của một dây chuyền đóng gói, gần như chắc chắn có một thiết bị nhỏ gọn, gắn trên thanh ray DIN, với dãy đèn LED nhấp nháy đang âm thầm điều khiển toàn bộ hoạt động phía sau đó. Thiết bị đó chính là PLC — "bộ não" của tự động hóa công nghiệp hiện đại.
1. PLC là gì?
PLC là viết tắt của Programmable Logic Controller — tạm dịch là "Bộ điều khiển logic khả trình". Đây là một máy tính công nghiệp chuyên dụng, được thiết kế để điều khiển các quy trình, máy móc và dây chuyền sản xuất trong nhà máy.
Theo định nghĩa của RealPars — một trong những nền tảng đào tạo tự động hóa công nghiệp lớn nhất thế giới — PLC về bản chất là một máy tính đặc biệt, được lập trình để điều khiển các quy trình trong những ngành công nghiệp như dầu khí, thép hay ô tô, và mọi PLC đều gồm ba phần chính: Input (đầu vào), CPU (bộ xử lý trung tâm) và Output (đầu ra).
Một cách dễ hình dung hơn: PLC nhận tín hiệu từ các thiết bị đầu vào (cảm biến, công tắc, nút nhấn...), xử lý các tín hiệu đó theo một chương trình logic đã được lập trình sẵn, rồi xuất tín hiệu điều khiển tới các thiết bị đầu ra (động cơ, van, đèn báo, rơ-le...) để vận hành máy móc theo đúng ý đồ thiết kế.
Trang ScienceDirect Topics mô tả PLC là một thiết bị điện tử hoạt động số, dùng bộ nhớ khả trình để lưu trữ các lệnh nhằm thực hiện những chức năng cụ thể như xử lý logic tuần tự, định thời (timing), đếm (counting) và các phép toán số học, nhằm điều khiển nhiều loại máy móc hoặc quy trình khác nhau.
Điểm khác biệt cốt lõi giữa PLC và một máy tính văn phòng thông thường nằm ở khả năng chịu đựng môi trường khắc nghiệt: PLC được thiết kế để hoạt động ổn định trong điều kiện nhiệt độ cao/thấp, độ ẩm, bụi bẩn, rung động và nhiễu điện từ — những yếu tố mà một chiếc PC văn phòng thông thường sẽ nhanh chóng hỏng hóc nếu phải tiếp xúc.
2. Lịch sử ra đời của PLC
Để hiểu vì sao PLC lại quan trọng đến vậy, cần quay lại bối cảnh cuối những năm 1960 tại Mỹ.
Vấn đề của hệ thống relay truyền thống
Trước khi PLC ra đời, các nhà máy — đặc biệt là ngành công nghiệp ô tô — điều khiển dây chuyền sản xuất bằng hàng trăm, thậm chí hàng nghìn rơ-le điện cơ (electromechanical relay) được đấu nối cứng (hard-wired) với nhau. Mỗi khi cần thay đổi quy trình sản xuất — ví dụ chuyển sang lắp ráp một mẫu xe mới — kỹ sư phải đấu lại toàn bộ hệ thống dây, một công việc tốn kém, mất nhiều ngày và dễ phát sinh lỗi. Các tủ điều khiển chứa đầy rơ-le cũng chiếm diện tích khổng lồ trong nhà máy.
Yêu cầu của General Motors năm 1968
Năm 1968, bộ phận Hydramatic của General Motors (GM) đưa ra một bản yêu cầu kỹ thuật cho ngành công nghiệp: cần một hệ thống điều khiển dạng bán dẫn (solid-state), có độ linh hoạt như máy tính nhưng giá thành phải cạnh tranh được với một hệ thống rơ-le tương đương. Đây chính là bản đặc tả được xem là "khai sinh" ra khái niệm PLC.
Dick Morley và chiếc Modicon 084
Kỹ sư Richard "Dick" Morley — người sau này được giới công nghiệp gọi là "cha đẻ của PLC" — cùng công ty Bedford Associates của ông đã phát triển một bộ điều khiển số dạng module (Modular Digital Controller), viết tắt là MODICON. Sản phẩm đầu tiên, có tên Modicon 084 (được đặt tên như vậy vì đây là dự án thứ 84 của công ty), đã được trình làng để đáp ứng tiêu chuẩn "bộ điều khiển máy tiêu chuẩn" mà GM đặt ra.
Một điểm thú vị: doanh số bán Modicon 084 trong 4 năm đầu tiên khá ảm đạm. Phải đến khi Modicon giới thiệu phiên bản kế nhiệm — Modicon 184 — với nhiều tính năng mở rộng hơn, sản phẩm mới thực sự bùng nổ và đưa ngành công nghiệp PLC cất cánh.
Một chi tiết lịch sử khác cũng đáng chú ý: ban đầu thiết bị này được gọi là "PC" (Programmable Controller). Chỉ sau khi thuật ngữ "PC" bị máy tính cá nhân (Personal Computer) "chiếm dụng" vào cuối thập niên 1970 - đầu 1980, ngành công nghiệp mới chuyển sang gọi là "PLC" để tránh nhầm lẫn — và chính Allen-Bradley (nay thuộc Rockwell Automation) là hãng đã đăng ký thương hiệu cho thuật ngữ "PLC", khiến nó trở thành tên gọi chung của cả ngành, tương tự cách "Google" trở thành động từ chỉ hành động tìm kiếm.
Về mặt lập trình, Dick Morley có một quyết định mang tính bước ngoặt: thay vì bắt kỹ sư điện học một ngôn ngữ lập trình máy tính hoàn toàn mới, ông thiết kế PLC để lập trình bằng Ladder Logic — một dạng sơ đồ hình thang mô phỏng trực quan sơ đồ mạch rơ-le mà các kỹ thuật viên điện đã quen thuộc từ trước. Nhờ vậy, việc chuyển đổi từ hệ thống rơ-le sang PLC diễn ra suôn sẻ hơn rất nhiều so với việc bắt cả ngành công nghiệp học lập trình từ đầu.
Từ đó đến nay, PLC đã trải qua nhiều thế hệ phát triển: từ những bộ điều khiển cồng kềnh dung lượng bộ nhớ chỉ 128 từ (word), đến các PLC nano/pico nhỏ gọn cỡ lòng bàn tay, các PLC an toàn (Safety PLC) có cấu trúc dự phòng ba lớp (triple redundancy), và ngày nay là các PLC tích hợp kết nối Ethernet, điện toán biên (edge computing) và khả năng giao tiếp trực tiếp với nền tảng đám mây.
3. Cấu tạo của một hệ thống PLC
Dù là PLC nhỏ gọn dạng tích hợp (compact) hay PLC dạng module (modular) cỡ lớn, mọi hệ thống PLC về cơ bản đều gồm các thành phần sau. Theo tổng hợp từ RealPars và Process Solutions Inc., bốn khối phần cứng cốt lõi là: bộ xử lý (Processor), nguồn cấp (Power Supply), các module Input/Output, và thiết bị lập trình (Programming Device).
3.1. CPU — Bộ xử lý trung tâm (Central Processing Unit)
CPU là "bộ não" của PLC. Đây là nơi chương trình điều khiển được lưu trữ và thực thi. CPU liên tục đọc trạng thái tín hiệu đầu vào, xử lý các tín hiệu này theo logic đã lập trình, đưa ra quyết định và cập nhật trạng thái đầu ra tương ứng. Ở các PLC dạng compact, CPU được tích hợp sẵn trong cùng một khối với nguồn và I/O; ở PLC dạng module, CPU là một module riêng, có thể tháo rời và thay thế độc lập.
3.2. Bộ nhớ (Memory)
PLC sử dụng nhiều vùng nhớ khác nhau để lưu:
Bộ nhớ chương trình (Program Memory): lưu mã lệnh (ladder logic, function block...) do người lập trình viết ra.
Bộ nhớ dữ liệu (Data Memory): lưu trạng thái các bit, giá trị timer/counter, dữ liệu tạm thời trong quá trình xử lý.
Bảng ảnh đầu vào/đầu ra (Input/Output Image Table): đây là vùng nhớ trung gian rất quan trọng — CPU không thao tác trực tiếp lên tín hiệu vật lý của I/O mà thao tác trên "ảnh chụp" trạng thái I/O tại đầu mỗi chu kỳ quét (sẽ giải thích kỹ ở phần tiếp theo).
Các loại bộ nhớ vật lý được dùng bao gồm RAM (bộ nhớ tạm, mất dữ liệu khi mất điện — thường có pin nuôi dự phòng), và ROM/EEPROM/Flash (bộ nhớ lưu trữ chương trình lâu dài, không mất dữ liệu khi mất điện).
3.3. Nguồn cấp (Power Supply)
Nguồn của PLC có nhiệm vụ chuyển đổi điện áp AC đầu vào (phổ biến là 100–240V AC, hoặc 24V DC ở một số dòng) thành điện áp DC ổn định (thường là 24V DC hoặc 5V DC nội bộ) để cấp cho CPU và các module khác. Một điểm cần lưu ý: nguồn của PLC không cấp điện cho các thiết bị trường (field devices) như cảm biến hay động cơ — các thiết bị này thường cần nguồn riêng.
3.4. Module Input/Output (I/O)
Đây là "giác quan" và "chân tay" của PLC:
Module Input (đầu vào): kết nối với các thiết bị cảm biến, công tắc hành trình, nút nhấn, encoder... Input có hai dạng: digital/discrete (tín hiệu ON/OFF, 0/1) và analog (tín hiệu liên tục như 0–10V, 4–20mA, dùng để đọc nhiệt độ, áp suất, lưu lượng...).
Module Output (đầu ra): chuyển tín hiệu xử lý từ CPU thành tín hiệu điều khiển thiết bị thực tế như rơ-le, đèn báo, van điện từ, biến tần... Output cũng có dạng relay, transistor (DC) hoặc triac (AC) tùy vào loại tải cần điều khiển.
3.5. Thiết bị lập trình (Programming Device) và phần mềm
Đây là máy tính (laptop/desktop) cùng phần mềm chuyên dụng dùng để viết, kiểm tra (debug), nạp (download) và giám sát (online monitor) chương trình vào PLC. Mỗi hãng PLC có phần mềm lập trình riêng — ví dụ Siemens dùng TIA Portal, Mitsubishi dùng GX Works, Allen-Bradley dùng RSLogix/Studio 5000, Omron dùng CX-Programmer. Ngoài ra còn có HMI (Human-Machine Interface) — màn hình cảm ứng giúp người vận hành theo dõi và tương tác với hệ thống, nhưng bản thân HMI thường không dùng để chỉnh sửa logic chương trình.
3.6. Module truyền thông (Communication)
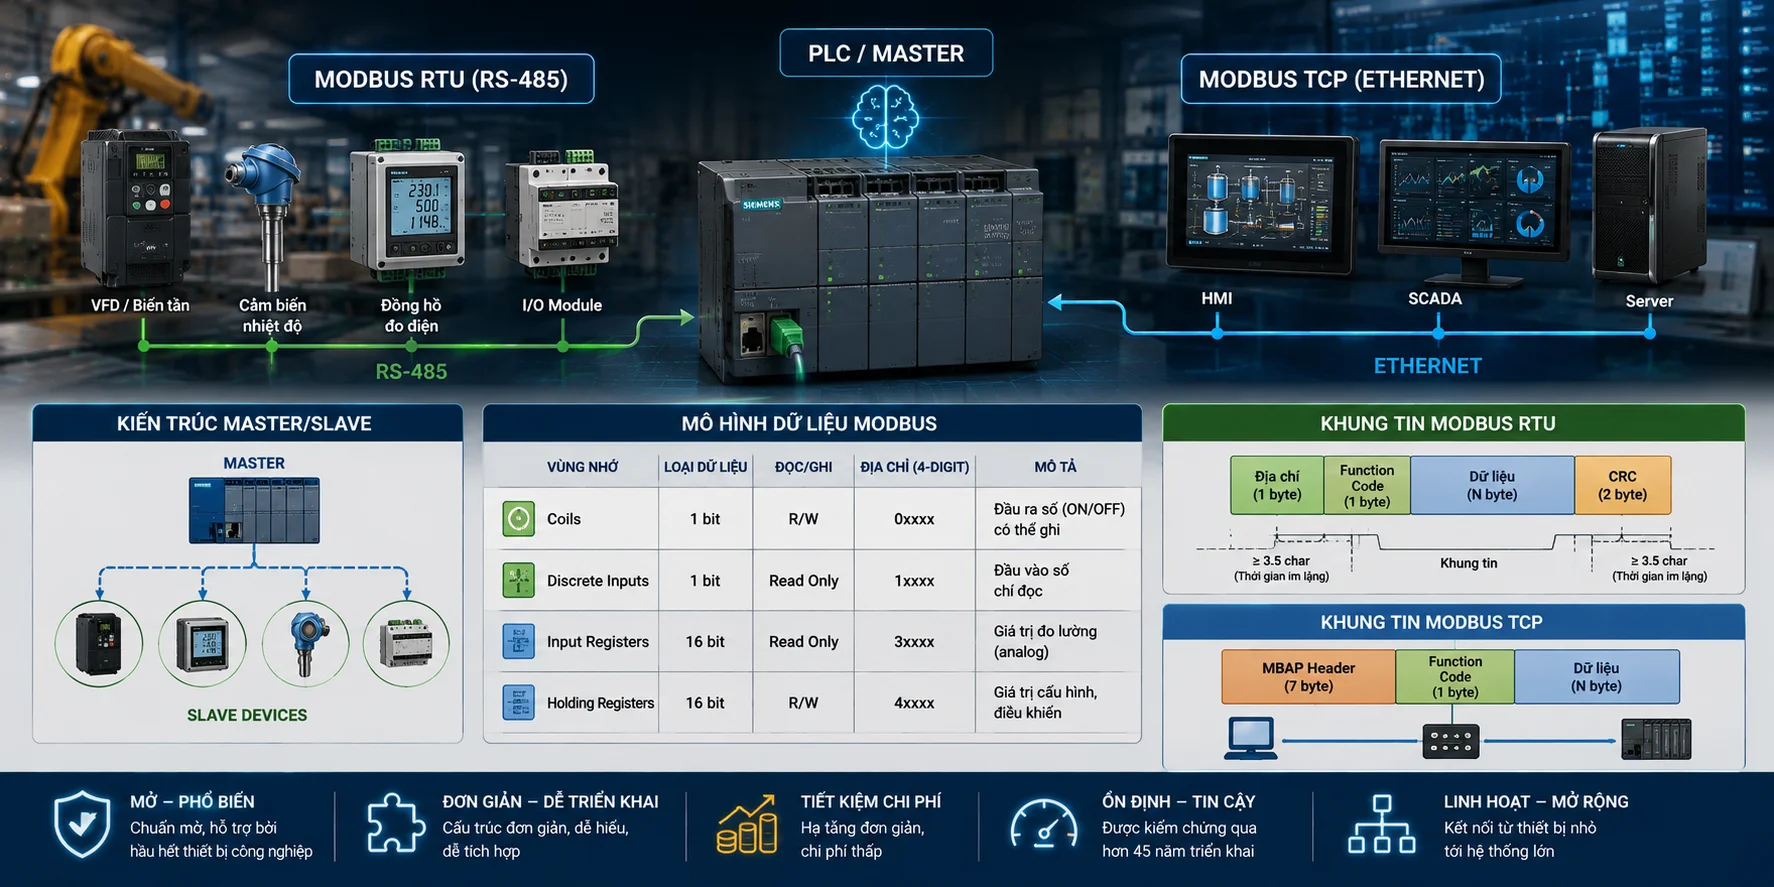
Các PLC hiện đại hầu như đều tích hợp sẵn cổng truyền thông để kết nối với HMI, biến tần, PLC khác, hoặc hệ thống SCADA/MES cấp cao hơn — qua các chuẩn phổ biến như Ethernet/IP, Profinet, Profibus, Modbus RTU/TCP, RS232/RS485.
4. Nguyên lý hoạt động — Chu kỳ quét (Scan Cycle)
Đây là phần quan trọng nhất để hiểu bản chất PLC "suy nghĩ" như thế nào — và là kiến thức nền tảng bắt buộc trước khi học lập trình PLC ở bất kỳ hãng nào.
Khác với máy tính thông thường chạy một chương trình rồi dừng lại, PLC chạy chương trình theo một vòng lặp liên tục (continuous loop) gọi là chu kỳ quét (Scan Cycle), lặp đi lặp lại hàng trăm đến hàng nghìn lần mỗi giây khi PLC ở chế độ RUN. Theo mô tả thống nhất từ AutomationDirect, Control System Guide và nhiều nguồn kỹ thuật khác, một chu kỳ quét gồm 4 giai đoạn diễn ra tuần tự:
Giai đoạn 1 — Input Scan (Quét đầu vào)
Ở đầu mỗi chu kỳ, PLC đọc trạng thái vật lý của toàn bộ các đầu vào digital và analog cùng một lúc, rồi lưu các giá trị này vào một vùng nhớ đệm gọi là Bảng ảnh đầu vào (Input Image Table). Đây là điểm mấu chốt: trong suốt phần còn lại của chu kỳ quét, CPU sẽ không đọc trực tiếp tín hiệu vật lý nữa, mà chỉ làm việc với "ảnh chụp" đã lưu trong bảng ảnh này.
Giai đoạn 2 — Program Execution (Thực thi chương trình)
CPU thực thi toàn bộ chương trình logic (ladder logic hoặc ngôn ngữ khác) từ trên xuống dưới, từ trái sang phải — dựa hoàn toàn trên dữ liệu đã "chụp" ở Bảng ảnh đầu vào. Kết quả xử lý (timer, counter, phép toán, điều kiện logic...) được ghi vào Bảng ảnh đầu ra (Output Image Table), chứ chưa xuất ra thiết bị vật lý ngay.
Giai đoạn 3 — Output Scan (Cập nhật đầu ra)
Sau khi toàn bộ chương trình đã chạy xong, PLC mới đồng loạt sao chép giá trị từ Bảng ảnh đầu ra ra các cổng output vật lý — kích hoạt hoặc ngắt rơ-le, van, đèn báo... trong một lần cập nhật duy nhất.
Giai đoạn 4 — Housekeeping (Tác vụ nội bộ)
Cuối cùng, PLC thực hiện các tác vụ "dọn dẹp" nội bộ: tự kiểm tra lỗi hệ thống (diagnostics), xử lý truyền thông với các thiết bị khác, cập nhật đồng hồ hệ thống... trước khi quay lại Giai đoạn 1 và lặp lại toàn bộ chu trình.
Vì sao cơ chế này quan trọng?
Cơ chế "chụp ảnh rồi mới xử lý" giải thích một hành vi rất đặc trưng của PLC mà người mới học thường bối rối: PLC không phản ứng tức thời với một tín hiệu đầu vào ngay khi nó thay đổi, mà chỉ "nhìn thấy" sự thay đổi đó ở lần Input Scan tiếp theo. Ví dụ, nếu một cảm biến chỉ đóng trong khoảng thời gian ngắn hơn một chu kỳ quét và lại mở ra trước khi PLC kịp đọc, tín hiệu đó có thể bị "bỏ lỡ" hoàn toàn.
Thời gian quét (Scan Time) — tổng thời gian để hoàn thành một chu kỳ đầy đủ — thường chỉ vài mili-giây đến vài chục mili-giây, nhưng sẽ tăng lên khi chương trình càng phức tạp, số lượng I/O càng nhiều. Đây là lý do vì sao khi thiết kế các ứng dụng đòi hỏi tốc độ phản hồi cực cao (ví dụ đếm xung tốc độ cao — high speed counter, hay điều khiển servo), kỹ sư thường phải dùng đến các ngắt phần cứng (interrupt) thay vì phụ thuộc hoàn toàn vào chu kỳ quét thông thường — nội dung này site đã có bài phân tích chi tiết riêng.
5. Phân loại PLC
PLC có thể được phân loại theo nhiều tiêu chí khác nhau. Dưới đây là ba cách phân loại phổ biến nhất.
5.1. Phân loại theo cấu trúc phần cứng
Loại | Đặc điểm | Ưu điểm | Hạn chế |
|---|---|---|---|
Compact / Fixed / Unitary | CPU, nguồn, I/O tích hợp trong một khối duy nhất, số lượng I/O cố định (một số dòng hỗ trợ gắn thêm vài module mở rộng qua cáp ruy-băng) | Giá rẻ, gọn, dễ lắp đặt | Khó/không mở rộng được số I/O về sau |
Modular | CPU, nguồn, I/O là các module tách rời, gắn trên cùng một rack/base | Linh hoạt, dễ mở rộng, phù hợp hệ thống lớn | Chi phí đầu tư ban đầu cao hơn, chiếm nhiều không gian tủ điện hơn |
Rack-mounted | Biến thể của modular, dùng cho hệ thống rất lớn, có thể mở rộng qua nhiều rack kết nối bằng backplane | Hỗ trợ hàng nghìn điểm I/O, có tính năng dự phòng (redundancy) | Chi phí và độ phức tạp cao nhất |
Ví dụ điển hình: dòng Siemens LOGO!, Schneider Zelio Logic, Allen-Bradley Micro800 hay Omron CP1E thuộc nhóm compact/unitary; trong khi Siemens S7-1200/S7-1500, Allen-Bradley CompactLogix/ControlLogix thuộc nhóm modular.
5.2. Phân loại theo quy mô số lượng I/O
Theo tổng hợp từ Instrumentation Tools và nhiều nguồn kỹ thuật khác (lưu ý: ranh giới giữa các phân khúc này không hoàn toàn thống nhất giữa các tài liệu, nhưng nhìn chung theo thứ tự sau):
Phân khúc | Số điểm I/O tham khảo | Ứng dụng điển hình |
|---|---|---|
Nano / Pico | Dưới 15–20 điểm | Đào tạo, điều khiển 1 động cơ/bơm đơn giản |
Micro | 20–128 điểm | Máy đóng gói nhỏ, dây chuyền đơn giản, cụm thiết bị giải trí |
Small / Mini | 32–512 điểm | Máy sản xuất vừa, hệ thống HVAC, dây chuyền nhiều trạm |
Medium | Vài trăm đến ~1.000 điểm | Hệ thống xử lý, dây chuyền lắp ráp nhiều công đoạn |
Large / Very Large | Hàng nghìn đến hàng chục nghìn điểm | Nhà máy quy mô lớn, hệ thống phân tán toàn nhà máy |
5.3. Phân loại theo hãng sản xuất
Đây là cách phân loại phổ biến nhất trong thực tế tại Việt Nam, vì mỗi hãng có hệ sinh thái phần mềm, tập lệnh và cách đấu nối riêng, không tương thích lẫn nhau. Một số hãng lớn trên thị trường:
Siemens (Đức) — dòng S7-200/1200/1500/300/400, LOGO!
Mitsubishi Electric (Nhật) — dòng FX (FX3U, FX5U, FX3G...), Series Q, Series L
Allen-Bradley / Rockwell Automation (Mỹ) — dòng MicroLogix, CompactLogix, ControlLogix
Omron (Nhật) — dòng CP1E, CP1H, CJ, CS
Delta Electronics (Đài Loan) — dòng DVP
Schneider Electric (Pháp) — dòng M221, Twido, Modicon
LS Electric (Hàn Quốc) — dòng XGB, MASTER-K
Panasonic (Nhật) — dòng FP-X, FP0R
Keyence, Beckhoff, ABB, B&R — các hãng chuyên biệt cho ứng dụng tốc độ cao/motion control
Xinje, Fatek, Inovance, Wecon — các hãng Trung Quốc/Đài Loan giá cạnh tranh, ngày càng phổ biến tại Việt Nam
(Site sẽ có loạt bài phân tích chi tiết từng hãng — xem thêm ở phần cuối bài.)
6. Ưu điểm của PLC so với relay logic truyền thống
So với hệ thống điều khiển bằng rơ-le đấu cứng truyền thống, PLC mang lại những lợi thế mang tính cách mạng, theo tổng hợp từ AutomateXLab và World Blaze:
Linh hoạt tuyệt đối: thay đổi logic điều khiển chỉ bằng cách sửa chương trình và nạp lại — không cần đấu lại dây, tiết kiệm từ vài ngày (đấu rơ-le) xuống còn vài phút.
Tiết kiệm không gian: một PLC nhỏ gọn có thể thay thế cả một tủ điện đầy rơ-le. Một giao lộ đèn giao thông đơn giản trước đây cần tới 20–30 rơ-le riêng lẻ — nay chỉ cần một PLC nhỏ.
Độ tin cậy cao hơn: CPU của PLC không có bộ phận cơ khí chuyển động (khác với rơ-le có tiếp điểm cơ khí dễ mòn, dễ dính, dễ phát sinh hồ quang điện) nên tuổi thọ và độ ổn định cao hơn đáng kể.
Chẩn đoán và gỡ lỗi dễ dàng: phần mềm lập trình cho phép giám sát trực tuyến (online monitoring), buộc/ép trạng thái I/O (force I/O) để debug nhanh chóng — thay vì phải dùng đồng hồ đo dò từng rơ-le.
Khả năng mở rộng và tích hợp: dễ dàng kết nối với HMI, biến tần, cảm biến thông minh, hệ thống SCADA/MES/ERP cấp cao hơn qua các chuẩn truyền thông công nghiệp.
Hỗ trợ đa dạng chức năng nâng cao: định thời (timer), đếm (counter), điều khiển PID, xử lý tín hiệu analog, xung tốc độ cao (PTO/PWM) — những chức năng gần như bất khả thi hoặc cực kỳ tốn kém nếu làm bằng rơ-le cơ khí thuần túy.
7. Ứng dụng thực tế của PLC theo ngành
PLC hiện diện trong hầu như mọi ngành công nghiệp hiện đại. Theo tổng hợp từ nhiều nguồn công nghiệp (World Blaze, GIC India, Industrial Monitor Direct):
Sản xuất & lắp ráp: điều khiển robot công nghiệp, băng tải, cánh tay gắp, máy CNC, đồng bộ hóa các trạm làm việc trên dây chuyền.
Ô tô: gần như mọi công đoạn tự động trong nhà máy ô tô — hàn, sơn, lắp ráp — đều do PLC điều khiển; khả năng lập trình lại nhanh giúp một dây chuyền có thể sản xuất nhiều mẫu xe khác nhau.
Thực phẩm & đồ uống: kiểm soát chính xác quá trình trộn, đóng gói, thanh trùng, dán nhãn, đảm bảo vệ sinh và tính đồng nhất sản phẩm.
Dược phẩm: đáp ứng yêu cầu khắt khe về truy xuất nguồn gốc, định lượng chính xác theo tiêu chuẩn GMP.
Xử lý nước & nước thải: điều khiển bơm, van, hệ thống định lượng hóa chất, giám sát pH, lưu lượng, mực nước theo thời gian thực.
Dầu khí: điều khiển trạm bơm, máy nén, hệ thống van an toàn trên đường ống; các PLC an toàn (Safety PLC) đạt chuẩn SIL2/SIL3 được dùng cho các ứng dụng dừng khẩn cấp (ESD).
Tòa nhà & năng lượng: hệ thống HVAC, chiếu sáng, giám sát và phân phối điện trong tòa nhà, trạm biến áp.
Kho vận & logistics: hệ thống băng tải phân loại, robot AGV, máy quét mã vạch tự động trong trung tâm phân phối.
8. Ngôn ngữ lập trình PLC
Theo tiêu chuẩn quốc tế IEC 61131-3, PLC có thể được lập trình bằng 5 ngôn ngữ chính thức, phổ biến nhất là:
Ladder Diagram (LD / Ladder Logic) — ngôn ngữ đồ họa dạng thang, mô phỏng trực quan mạch rơ-le, dễ tiếp cận nhất với kỹ thuật viên điện, và cũng là ngôn ngữ mà Dick Morley thiết kế ngay từ chiếc PLC đầu tiên.
Function Block Diagram (FBD) — lập trình bằng cách nối các khối chức năng (function block) với nhau, trực quan cho các bài toán điều khiển liên tục/PID.
Structured Text (ST/SCL) — ngôn ngữ dạng văn bản, cú pháp gần giống Pascal/C, phù hợp cho các thuật toán phức tạp.
Instruction List (IL/STL) — ngôn ngữ dạng lệnh (tương tự hợp ngữ - assembly), ít được dùng ở các PLC đời mới.
Sequential Function Chart (SFC) — dùng để mô tả các quy trình tuần tự nhiều bước (step/transition), phù hợp cho các quy trình theo trình tự rõ ràng.
(Site sẽ có bài phân tích chuyên sâu riêng về từng ngôn ngữ lập trình này.)
9. Giá PLC tại Việt Nam
Đây là câu hỏi được tìm kiếm rất nhiều nhưng khó trả lời bằng một con số cố định, vì giá PLC phụ thuộc vào nhiều yếu tố: hãng sản xuất, dòng CPU, số lượng I/O tích hợp, tính năng đi kèm (Ethernet, Analog, truyền thông mở rộng...), hàng chính hãng (new/seal) hay hàng cũ (second-hand), và thời điểm/nhà cung cấp báo giá.
Để tham khảo mức giá phổ biến nhất thị trường — dòng PLC Siemens S7-1200, hiện là "bộ điều khiển quốc dân" tại Việt Nam nhờ cân bằng giữa chi phí và hiệu năng — theo khảo sát từ một số đại lý phân phối chính hãng tại Việt Nam vào năm 2025–2026:
CPU cơ bản (1211C/1212C) thường có giá tham khảo dao động khoảng vài triệu đồng.
CPU phổ biến nhất — CPU 1214C — có giá niêm yết tham khảo quanh mức 6–9 triệu đồng (chưa VAT) tại một số đại lý, và thường được bán ra thực tế thấp hơn nhờ chiết khấu; một số nguồn khác ghi nhận mức giá thực bán phổ biến khoảng 3,5–3,7 triệu đồng tùy thời điểm và nhà cung cấp.
CPU cao cấp hơn (1215C/1217C, tích hợp thêm cổng Ethernet, bộ nhớ lớn hơn) có giá tham khảo từ khoảng 6–14 triệu đồng.
Hàng cũ (second-hand) rẻ hơn đáng kể — CPU 1214C cũ có thể tìm thấy ở mức tham khảo 1,5–6 triệu đồng tùy tình trạng và nguồn gốc, phù hợp cho mục đích học tập, thử nghiệm, hoặc thay thế gấp với ngân sách hạn chế.
Với các hãng khác như Mitsubishi, Delta, Omron, LS..., mặt bằng giá nhìn chung ở biên độ tương tự hoặc thấp hơn tùy phân khúc sản phẩm, và các dòng PLC nano/pico giá rẻ (Xinje, Fatek, Wecon...) thường có giá chỉ bằng một phần so với các thương hiệu châu Âu/Nhật Bản ở cùng số lượng I/O.
Lưu ý quan trọng: các mức giá trên chỉ mang tính tham khảo tại thời điểm khảo sát, có thể thay đổi theo tỷ giá, chương trình khuyến mãi và chính sách từng đại lý. Với các dự án nhà máy cần chứng từ CO/CQ và độ ổn định lâu dài, nên liên hệ trực tiếp đại lý phân phối chính hãng để nhận báo giá và tư vấn cấu hình phù hợp nhất với nhu cầu thực tế, thay vì chỉ dựa vào mức giá tham khảo.
10. Câu hỏi thường gặp (FAQ)
PLC là viết tắt của từ gì? PLC là viết tắt của "Programmable Logic Controller" (Bộ điều khiển logic khả trình).
PLC do ai phát minh và từ khi nào? PLC đầu tiên — Modicon 084 — được kỹ sư Dick Morley cùng cộng sự tại Bedford Associates phát triển năm 1968–1969, theo yêu cầu kỹ thuật do General Motors đặt ra nhằm thay thế hệ thống điều khiển bằng rơ-le.
PLC khác gì vi điều khiển (microcontroller)? Đây là câu hỏi được tìm kiếm rất nhiều — site đã có bài phân tích chuyên sâu riêng về chủ đề này, so sánh chi tiết về phần cứng, độ bền, chi phí và ứng dụng phù hợp của từng loại.
Học lập trình PLC nên bắt đầu từ đâu? Nên bắt đầu từ việc hiểu chu kỳ quét (scan cycle), sau đó học ngôn ngữ Ladder Logic cơ bản trên một hãng PLC phổ biến (Siemens S7-1200 hoặc Mitsubishi FX3U là hai lựa chọn phổ biến nhất tại Việt Nam), rồi thực hành với các bài tập cơ bản như điều khiển đèn giao thông, điều khiển động cơ khởi động/dừng có khóa liên động.
Một PLC có thể dùng được bao lâu? Tùy điều kiện vận hành và hãng sản xuất, nhưng nhìn chung các PLC công nghiệp chính hãng có tuổi thọ trung bình khoảng 10–15 năm trong điều kiện vận hành tiêu chuẩn.