Sửa màn hình HMI: Nguyên nhân hư hỏng thường gặp và cách khắc phục
Màn hình HMI là thiết bị vận hành gần như liên tục trong môi trường công nghiệp, nên việc gặp sự cố theo thời gian là điều khó tránh khỏi. Tuy nhiên, nếu hiểu rõ nguyên nhân gốc rễ, phần lớn sự cố có thể được chẩn đoán nhanh và trong nhiều trường hợp, phòng ngừa được từ đầu. Bài viết này tổng hợp các nguyên nhân hư hỏng HMI phổ biến nhất, dựa trên kinh nghiệm thực tế từ các đơn vị sửa chữa.
1. Nguồn điện không ổn định — nguyên nhân phổ biến nhất
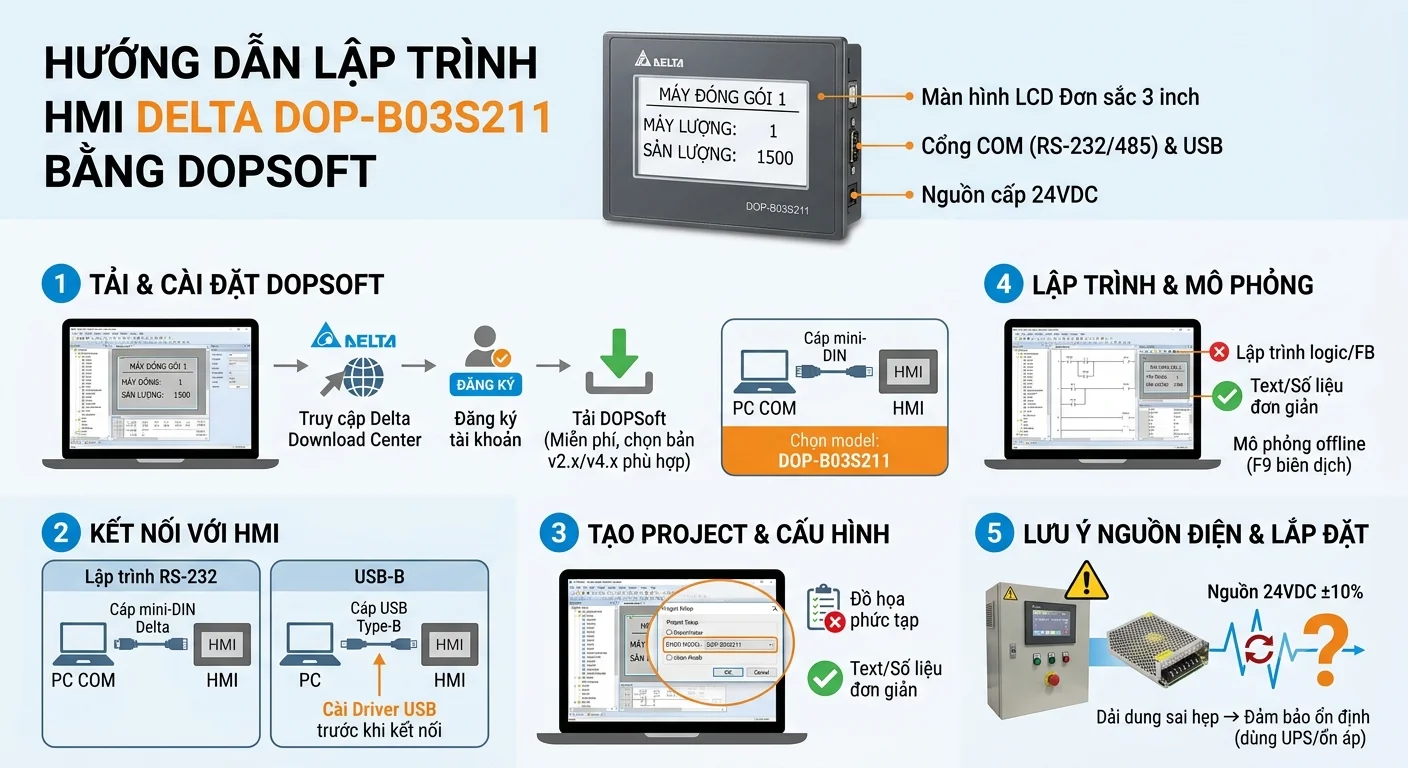
Đây được xem là nguyên nhân hàng đầu gây ra hiện tượng mất hình, hoạt động bất thường hoặc hỏng hẳn màn hình HMI. Màn hình HMI công nghiệp thường yêu cầu điện áp cấp ổn định trong một dải hẹp (phổ biến nhất là 24VDC); khi điện áp cấp không đúng chuẩn hoặc dao động vượt ngưỡng cho phép, các linh kiện trên bo mạch nguồn sẽ chịu ảnh hưởng trực tiếp.
Một số biểu hiện cụ thể của nhóm nguyên nhân này:
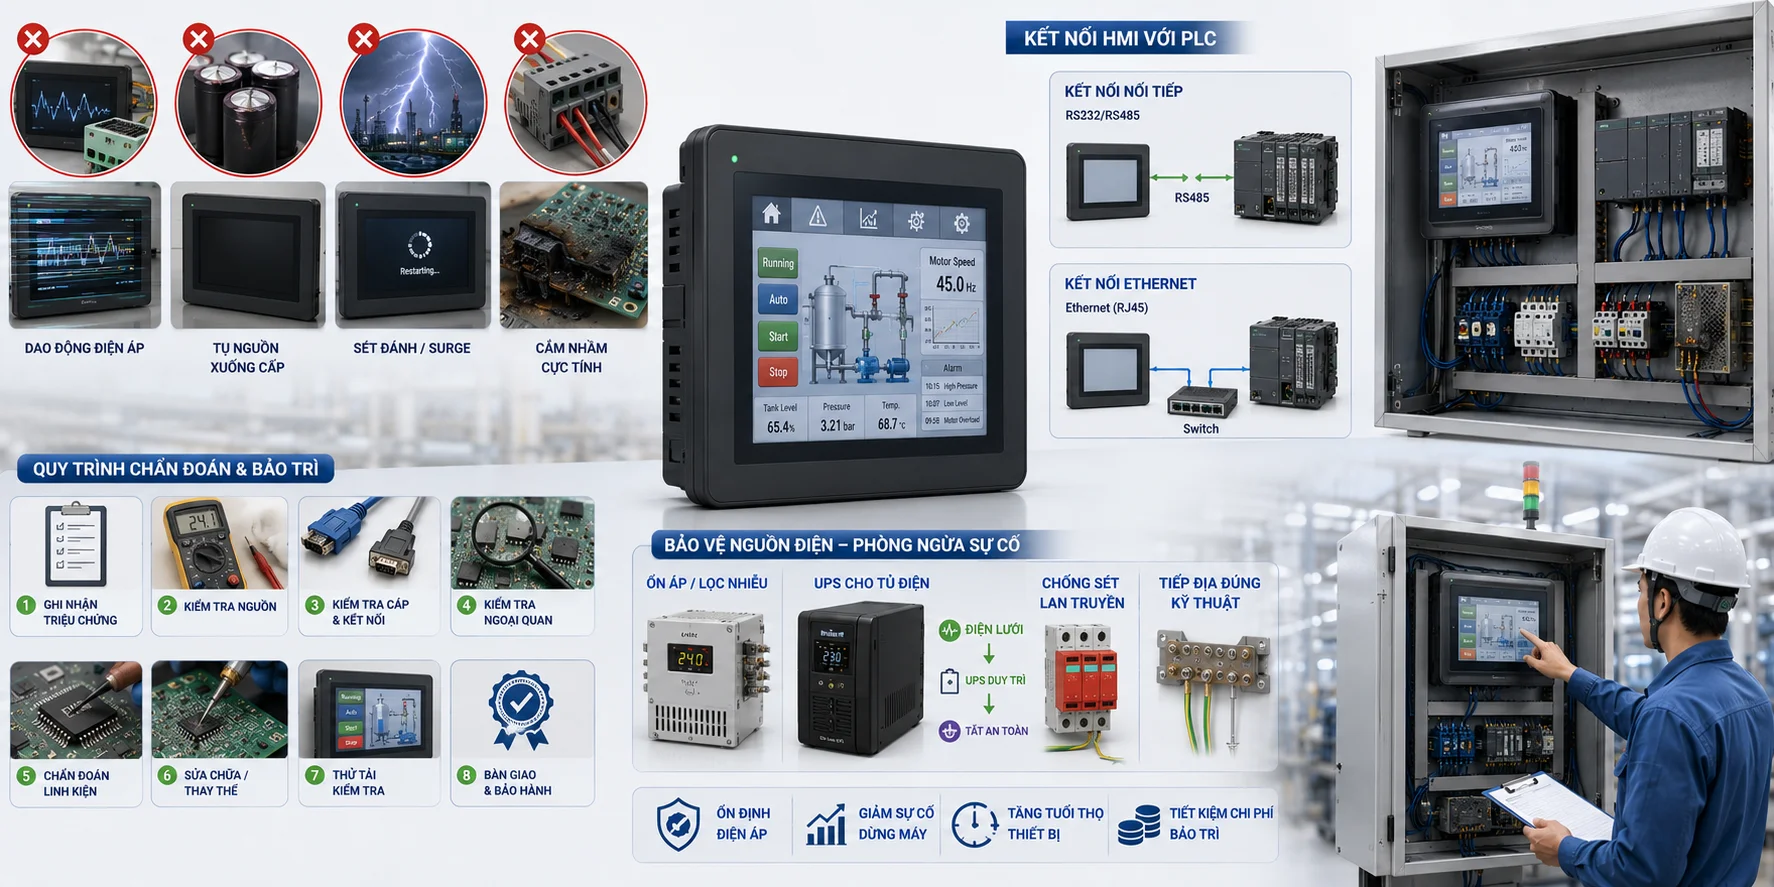
Tụ lọc nguồn xuống cấp theo thời gian, gây hiện tượng gợn điện áp (ripple) khiến màn hình nhấp nháy, tự tắt hoặc tự khởi động lại ngẫu nhiên.
Sụt áp khi khởi động các tải lớn gần đó (bơm, máy nén, máy hàn...) có thể khiến HMI reset hoặc tắt hẳn giữa chừng.
Cắm nhầm cực tính nguồn hoặc cấp sai điện áp có thể gây cháy mạch nguồn ngay lập tức.
Chạm chập, sét đánh hoặc điện áp đột biến (surge) làm hỏng IC nguồn, cháy tụ điện — đây thường là những trường hợp hư hỏng nặng nhất, chi phí sửa chữa cao.
Tủ điện phân phối nguồn phía sau không ổn định cũng là nguyên nhân gián tiếp: cùng một dòng máy nhưng có nơi vận hành ổn định nhiều năm, có nơi liên tục gặp sự cố quá tải, chập điện — khác biệt thường nằm ở chất lượng hệ thống điện phía sau chứ không phải bản thân thiết bị HMI.
2. Mất dữ liệu và lỗi firmware do ngắt nguồn đột ngột
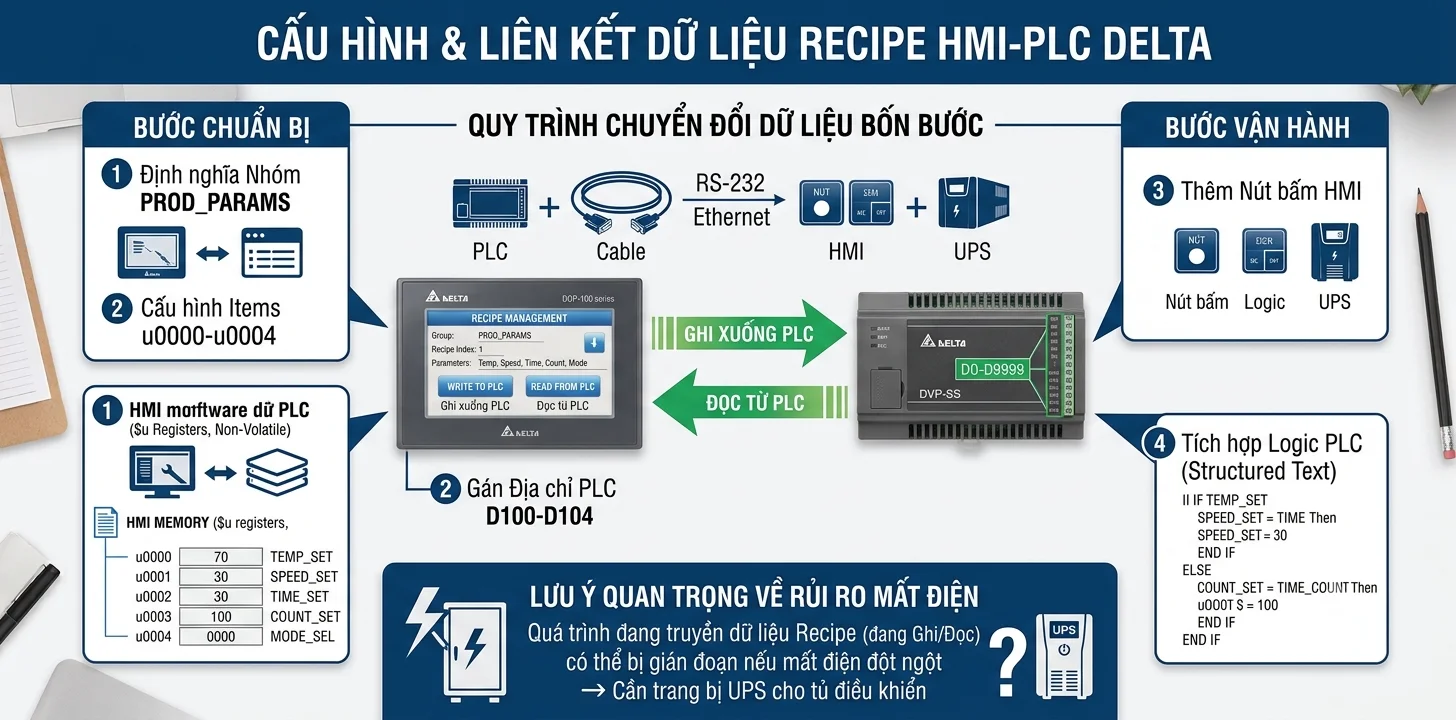
Khi HMI bị ngắt nguồn đột ngột trong lúc đang ghi dữ liệu hoặc đang chạy chương trình, hai hậu quả thường gặp là:
Mất dữ liệu hệ thống đã cấu hình hoặc dữ liệu lịch sử đang ghi tại thời điểm mất điện.
Lỗi firmware khiến màn hình bị treo hoặc tự khởi động lại liên tục, trong một số trường hợp phải nạp lại firmware từ đầu mới khôi phục được.
3. Hư hỏng phần cứng trên bo mạch chính (Main Board)
Sau thời gian dài vận hành (thường trên 5 năm), các linh kiện công suất trên bo nguồn xuống cấp tự nhiên, dễ dẫn đến các hiện tượng:
Không lên nguồn hoặc mất nguồn đột ngột — do bo nguồn hỏng, tụ điện bị phồng hoặc mạch chuyển đổi nguồn gặp sự cố.
Treo máy, lỗi phần mềm hệ điều hành — do điện áp đột biến hoặc quá nhiệt tác động lên vi xử lý và IC giao tiếp.
Mất kết nối với PLC dù không thay đổi gì về cấu hình — nguyên nhân có thể do IC truyền thông trên bo mạch hoạt động liên tục trong thời gian dài dẫn đến hư hỏng.
4. Lỗi cảm ứng và hiển thị
Mất cảm ứng hoặc cảm ứng lệch tọa độ (bấm một nút nhưng hệ thống phản hồi nút khác) — thường do lớp cảm ứng điện trở/điện dung xuống cấp hoặc cáp ribbon kết nối bị đứt ngầm bên trong.
Màn hình tối đen dù đèn báo nguồn vẫn sáng, hoặc lên hình vài giây rồi tắt — cần kiểm tra bóng đèn cao áp/LED nền và nguồn cấp cho bo cao áp (thường ở mức 12V).
Hình ảnh loang màu, xuất hiện sọc ngang/dọc — thường liên quan đến tấm LCD hoặc cáp tín hiệu nội bộ bị hư hỏng.
5. Yếu tố môi trường và sử dụng sai cách
Bụi, sương dầu và độ ẩm cao trong môi trường sản xuất gây hỏng mạch cảm ứng và mạch hiển thị theo thời gian.
Rung động mạnh kéo dài (đặt gần máy có độ rung lớn) làm lỏng các mối hàn hoặc đứt ngầm dây cáp bên trong.
Vệ sinh màn hình bằng dung môi mạnh làm hỏng lớp phủ bề mặt cảm ứng.
Không kiểm tra, bảo dưỡng định kỳ khiến các dấu hiệu hư hỏng nhẹ (rung, nóng bất thường, kết nối chập chờn) không được phát hiện sớm, dẫn đến hỏng nặng hơn.
6. Quy trình chẩn đoán cơ bản khi HMI gặp sự cố
Ghi nhận triệu chứng thực tế: không lên nguồn, không cảm ứng, mất kết nối PLC, hình ảnh bất thường... để khoanh vùng nguyên nhân.
Kiểm tra nguồn điện cấp vào bằng đồng hồ đo (VOM) — đây luôn là bước đầu tiên, vì phần lớn lỗi bắt nguồn từ nguồn điện không ổn định.
Kiểm tra cáp và cổng kết nối với PLC nếu màn hình lên nguồn nhưng báo lỗi mất kết nối.
Đánh giá cảm quan bên ngoài: có dấu hiệu cháy, nổ, đoản mạch hay hư hỏng vật lý hay không.
Nếu không tự xác định được nguyên nhân, nên liên hệ đơn vị sửa chữa chuyên về HMI công nghiệp để kiểm tra sâu hơn ở cấp độ linh kiện.
7. Cách phòng ngừa hư hỏng liên quan đến nguồn điện
Vì nguồn điện không ổn định là nguyên nhân hàng đầu gây hỏng HMI, việc phòng ngừa nên tập trung vào chính khâu này thay vì chỉ chờ hỏng rồi sửa:
Ổn áp/lọc nhiễu cho đường điện cấp vào tủ điện, đặc biệt nếu khu vực có nhiều thiết bị công suất lớn (máy hàn, máy nén, động cơ khởi động trực tiếp) gây sụt áp khi khởi động.
Trang bị UPS (bộ lưu điện) cho tủ điện điều khiển chứa HMI và PLC — giúp duy trì điện áp ổn định khi lưới điện dao động, đồng thời cho thời gian đệm để hệ thống lưu lại dữ liệu và tắt an toàn thay vì bị ngắt đột ngột khi mất điện hoàn toàn. Đây là cách xử lý trực tiếp vào đúng nguyên nhân gây hỏng phổ biến nhất đã nêu ở mục 1.
Chống sét lan truyền và tiếp địa đúng kỹ thuật cho tủ điện, giảm rủi ro hư hỏng do sét đánh hoặc điện áp đột biến.
Bảo trì định kỳ: kiểm tra tụ điện, vệ sinh bo mạch, đo kiểm điện áp cấp nguồn theo chu kỳ để phát hiện sớm dấu hiệu xuống cấp trước khi dẫn đến hỏng hẳn.
8. Quy trình sửa chữa HMI đầy đủ tại các đơn vị kỹ thuật
Với các lỗi vượt quá khả năng tự xử lý, quy trình sửa chữa chuyên nghiệp tại các đơn vị kỹ thuật thường gồm các bước sau:
Tiếp nhận và ghi nhận thông tin lỗi: ghi lại đầy đủ triệu chứng do người vận hành mô tả (không lên nguồn, mất cảm ứng, mất kết nối PLC...).
Vệ sinh sạch bo mạch và linh kiện trước khi kiểm tra sâu, loại bỏ bụi/dầu có thể gây nhiễu trong quá trình đo đạc.
Chẩn đoán và đánh giá mức độ hư hỏng thực tế ở cấp độ linh kiện: đo điện áp tại các điểm cấp nguồn, kiểm tra tụ điện có bị phồng, IC nguồn có dấu hiệu cháy hay không.
Báo cáo kỹ thuật và báo giá cho khách hàng trước khi tiến hành sửa, bao gồm thời gian dự kiến hoàn thành.
Thực hiện sửa chữa/thay thế linh kiện hỏng: tùy loại lỗi, có thể là thay tụ điện, thay IC nguồn, thay tấm cảm ứng, thay đèn nền/LCD, hoặc sửa mạch giao tiếp truyền thông.
Đo kiểm và cấp nguồn vận hành thử tải sau sửa chữa, để đảm bảo thiết bị hoạt động ổn định trước khi bàn giao.
Bàn giao và bảo hành: dán tem bảo hành, lưu thông tin sửa chữa để đối chiếu nếu tái phát lỗi.
Về chi phí, lỗi liên quan đến nguồn và phần mềm/chương trình thường có chi phí sửa chữa thấp hơn đáng kể so với lỗi cảm ứng hoặc lỗi tấm LCD — đây cũng là một lý do thực tế để ưu tiên phòng ngừa lỗi nguồn thay vì để phát triển thành hư hỏng nặng hơn (ví dụ sét đánh/quá áp lan sang làm hỏng cả LCD).
9. Checklist bảo trì định kỳ giúp giảm tần suất hỏng HMI
Đo điện áp nguồn cấp vào HMI định kỳ (bằng VOM), đối chiếu với mức chuẩn nhà sản xuất (thường 24VDC ± dung sai cho phép).
Kiểm tra bằng mắt các tụ điện trên bo nguồn có dấu hiệu phồng, rò rỉ hay không.
Vệ sinh bo mạch, quạt tản nhiệt (nếu có) và bề mặt cảm ứng bằng dung dịch chuyên dụng, tránh dung môi mạnh.
Kiểm tra độ chắc chắn của cáp kết nối PLC, giắc cắm nguồn — siết lại nếu có dấu hiệu lỏng do rung động.
Sao lưu (backup) chương trình/cấu hình HMI định kỳ, đề phòng trường hợp phải nạp lại sau sự cố mất dữ liệu.
Đánh giá lại chất lượng nguồn điện tại tủ điện: nếu khu vực có nhiều thiết bị công suất lớn khởi động cùng lúc, cân nhắc bổ sung ổn áp hoặc UPS để cách ly HMI/PLC khỏi dao động điện áp từ các tải này.
Với hệ thống quan trọng không được phép dừng đột ngột, nên trang bị UPS có phần mềm giám sát để tự động lưu dữ liệu và tắt an toàn khi phát hiện mất điện lưới.
Kết luận
Phần lớn sự cố HMI không đến từ lỗi thiết kế của thiết bị, mà bắt nguồn từ chất lượng nguồn điện phía sau — sụt áp, tăng áp đột ngột hoặc mất điện giữa chừng. Vì vậy, bên cạnh việc sửa chữa khi sự cố đã xảy ra, đầu tư vào một hệ thống nguồn điện ổn định — bao gồm ổn áp và UPS phù hợp cho tủ điện — là cách hiệu quả nhất để giảm tần suất hỏng hóc và tránh gián đoạn dây chuyền sản xuất về lâu dài.