Mất điện hoàn toàn trên Máy CNC: mất vị trí tuyệt đối, rủi ro gãy dao khi khôi phục và quy trình an toàn sau mất điện
Khi điện lưới mất hoàn toàn giữa lúc một máy CNC đang thay dao tự động (ATC — Automatic Tool Changer), cánh tay thay dao có thể dừng lại ở vị trí dao vừa rút ra nửa đường khỏi ổ chứa, hoặc dao mới mới cắm được nửa vào trục chính. Khi điện phục hồi, nếu người vận hành vội vàng bật máy và ra lệnh tiếp tục chương trình mà không kiểm tra lại vị trí cơ khí thực tế, hệ quả có thể là gãy dao, kẹt cứng cánh tay ATC, hoặc — với máy tiện có mâm cặp (chuck) — tình huống nguy hiểm hơn nhiều: áp suất thủy lực/khí nén giữ mâm cặp bị mất trong lúc mất điện, và khi phục hồi điện, mâm cặp có thể bất ngờ nhả kẹp trong khi phôi vẫn đang quay.
1. Mất điện hoàn toàn khác gì với sụt áp, xét riêng trên máy CNC
Bài trước của cụm này đã phân tích sụt áp (voltage sag) — điện áp giảm tạm thời rồi tự phục hồi trong vài chục milli-giây đến vài giây. Mất điện hoàn toàn (power outage/power failure) là một cấp độ khác: điện áp giảm xuống gần 0% và không tự phục hồi trong khoảng thời gian dài hơn — có thể vài giây, vài phút, hoặc hàng giờ nếu là sự cố lưới điện khu vực. Với máy CNC, ranh giới này quan trọng vì nó quyết định cơ chế nào bị ảnh hưởng: sụt áp chủ yếu gây cảnh báo servo/undervoltage (máy dừng nhưng vẫn "nhớ" vị trí), còn mất điện hoàn toàn kéo đủ dài có thể chạm tới lớp bảo vệ sâu hơn — bộ nhớ vị trí tuyệt đối (absolute position memory) và bộ nhớ tham số máy (parameter memory), những dữ liệu mà máy CNC cần để biết "mình đang ở đâu" và "mình được cấu hình thế nào" mỗi khi khởi động lại.
2. Cơ chế lưu vị trí tuyệt đối bằng pin backup — và điều gì xảy ra khi mất điện kéo dài
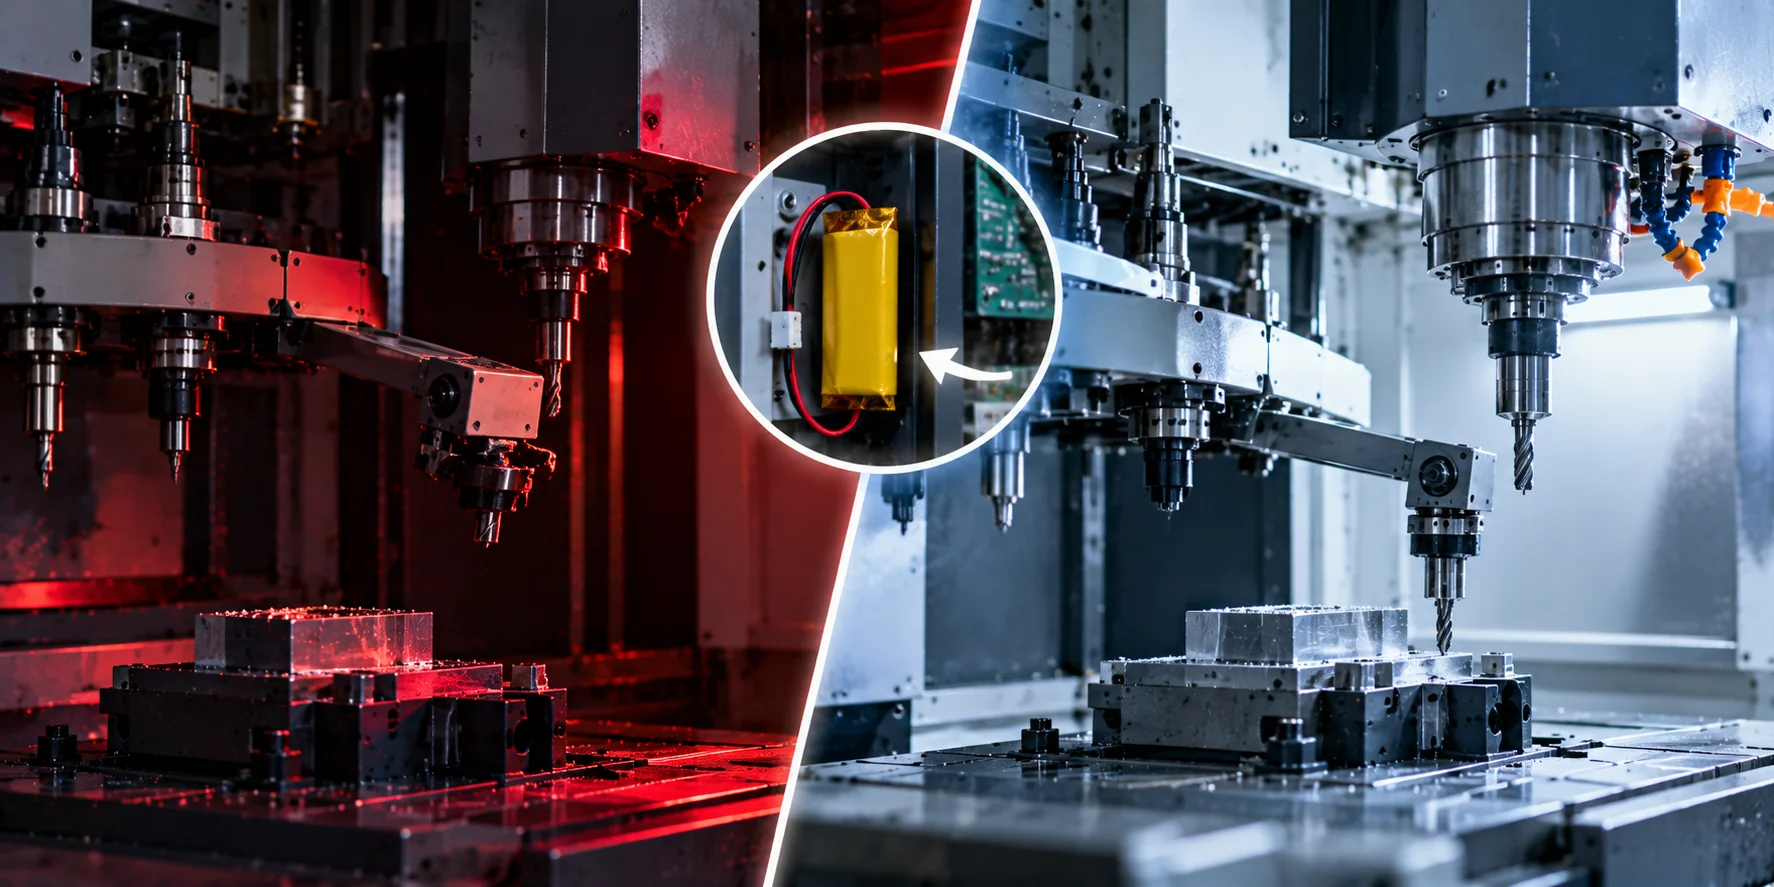
Theo tài liệu kỹ thuật về cảnh báo APC (Absolute Position Coder) trên hệ điều khiển Fanuc — hệ điều khiển phổ biến nhất trên máy CNC toàn cầu — các máy trang bị bộ mã hóa vị trí tuyệt đối (absolute pulse coder) duy trì dữ liệu vị trí của từng trục bằng một pin lithium backup nhỏ khi máy không có điện. Cơ chế này cho phép máy "nhớ" chính xác vị trí trục X/Y/Z/spindle ngay cả sau khi tắt máy qua đêm, không cần chạy lại chu trình quy chiếu gốc (home/zero return) mỗi sáng — một tiện ích vận hành rất lớn so với máy CNC đời cũ dùng encoder tương đối (incremental encoder).
Nhưng cơ chế này có hai điểm yếu đã được tài liệu kỹ thuật ghi nhận rõ:
Pin có hạn dùng và sẽ cạn dần. Theo tài liệu về thay pin hot-swap của Fanuc, pin lithium loại Li-SOCl2 dùng cho khối CPU (mã A98L-0031-0012, 14,4V/4 cell) hoặc cho hộp servo amplifier (mã A06B-6050-K061) có tuổi thọ thiết kế khoảng 5 năm ở 25°C, nhưng Fanuc khuyến nghị thay thế định kỳ hàng năm trong môi trường công nghiệp vì nhiệt độ xưởng thực tế (40-55°C) có thể rút ngắn tuổi thọ pin xuống chỉ còn 1,5-3 năm. Hệ thống sẽ cảnh báo trước qua các mã cảnh báo pin yếu (APC Alarm 307/308 trên một số dòng, hay "BAT-LOW" trên dòng 30i/31i/32i) — tài liệu nhấn mạnh: "hãy coi cảnh báo pin yếu là việc cần xử lý trong tuần đó, không phải tiếng ồn nền có thể bỏ qua".
Nếu pin cạn hoàn toàn trong lúc máy mất điện, dữ liệu vị trí biến mất vĩnh viễn — không phải "làm chậm" hay "giảm độ chính xác" mà là mất hoàn toàn, buộc máy phải chạy lại quy trình quy chiếu gốc từ đầu khi có điện trở lại. Ngưỡng điện áp cụ thể kích hoạt mất dữ liệu được tài liệu ghi là khoảng 2,6V/cell — dưới ngưỡng này, bộ nhớ SRAM lưu tham số và vị trí "mất điện áp duy trì trong vài giây" nếu không còn pin nào cấp.
Điều then chốt cần hiểu đúng: bản thân việc mất điện lưới không trực tiếp làm mất vị trí tuyệt đối, vì pin backup vẫn đang nuôi bộ nhớ trong lúc đó — rủi ro thực sự là tình huống mất điện lưới xảy ra đúng lúc pin backup đã yếu hoặc gần hết hạn mà chưa được thay. Một xưởng CNC vận hành kỷ luật về lịch thay pin định kỳ hàng năm sẽ gần như không bao giờ gặp tình huống mất vị trí tuyệt đối dù lưới điện có mất bao lâu — nhưng một xưởng bỏ qua cảnh báo pin yếu trong nhiều tháng sẽ biến một lần mất điện bình thường thành một lần mất dữ liệu vị trí tốn nhiều giờ để khắc phục.
3. Quy trình khôi phục khi mất vị trí tuyệt đối (Zero Return)
Khi dữ liệu vị trí đã mất (cảnh báo APC Alarm 300 hoặc tương đương), tài liệu kỹ thuật Fanuc mô tả quy trình khôi phục gồm các bước:
Thay pin backup mới trước (nếu nguyên nhân là pin cạn).
Di chuyển từng trục về đúng vị trí quy chiếu gốc bằng các dấu cơ khí tham chiếu (witness mark) hoặc chỉ dẫn của nhà sản xuất máy.
Thực hiện quy trình "zero return" theo đúng hướng dẫn của nhà sản xuất máy cụ thể (thường liên quan tới điều chỉnh tham số hệ thống).
Kiểm tra lại vị trí quy chiếu so với các điểm chuẩn đã biết trước khi cho máy chạy lại chương trình gia công.
Một chi tiết kỹ thuật quan trọng cần nêu rõ: hệ điều khiển sẽ từ chối thực hiện zero return cho tới khi động cơ trục đó đã quay được ít nhất một vòng đầy đủ sau khi mất dữ liệu — nghĩa là người vận hành không thể "chốt nhanh" vị trí cũ, phải thực sự di chuyển trục qua một vòng quay hoàn chỉnh mới hợp lệ. Đây là lý do khôi phục sau mất vị trí tuyệt đối thường tốn nhiều thời gian hơn một lần khởi động lại máy thông thường rất nhiều — có thể từ 30 phút đến vài giờ tùy số trục bị ảnh hưởng và độ phức tạp của máy (máy 5 trục như trung tâm gia công đứng DMG Mori 800VI sẽ tốn nhiều thời gian hơn máy tiện 2 trục như Okuma L250).
4. Mất điện giữa lúc thay dao tự động (ATC) hoặc giữa chu trình gia công
Ngoài rủi ro vị trí tuyệt đối, tài liệu kỹ thuật về khôi phục sau mất điện trong lúc thay dao (CNC Tool Change Power Outage Recovery) của một đơn vị dịch vụ kỹ thuật CNC công nghiệp liệt kê một loạt tình huống cơ khí cụ thể có thể xảy ra nếu mất điện đúng lúc máy đang thực hiện chu trình thay dao tự động:
Dao đang được rút ra nửa đường khỏi ổ chứa dao (tool magazine pocket).
Dao đang được cắm nửa đường vào trục chính.
Dao bị rơi khỏi ổ chứa.
Cánh tay thay dao (ATC arm) bị kẹt giữa các vị trí.
Ổ chứa dao (magazine) dừng ở một vị trí không xác định, không trùng với bất kỳ vị trí dao hợp lệ nào.
Tài liệu cũng cảnh báo riêng về máy tiện có mâm cặp xoay (turret indexing): "với máy tiện có mâm dao xoay, động năng dư (momentum) có thể gây ra chuyển động xoay nguy hiểm" ngay cả sau khi điện đã mất — một cảnh báo an toàn vận hành quan trọng, vì người vận hành có thể lầm tưởng máy đã dừng hoàn toàn và an toàn để tiếp cận.
Quy trình khôi phục được khuyến nghị theo 4 bước leo thang:
Bước | Hành động | Khi nào áp dụng |
|---|---|---|
1. Kiểm tra trực quan | Quan sát kỹ vị trí cánh tay ATC, ổ chứa dao, trục chính trước khi ra bất kỳ lệnh nào | Luôn thực hiện đầu tiên, không ngoại lệ |
2. Khôi phục cơ bản | Nhấn RESET để xóa thông báo lỗi, thử lệnh thay dao chuẩn qua MDI (ví dụ | Khi vị trí cơ khí có vẻ bình thường |
3. Chế độ thủ công | Dùng tay quay xung (manual pulse handle) để di chuyển cẩn thận cánh tay ATC, đưa ổ chứa dao về home thủ công | Khi khôi phục cơ bản không thành công |
4. Quy chiếu chế độ dịch vụ | Thực hiện lệnh quy chiếu trục như | Với tình huống lệch vị trí nghiêm trọng |
Khuyến nghị quan trọng nhất từ tài liệu này, đúng với tinh thần của toàn bộ bài viết: "lắp đặt UPS Online bao trùm toàn bộ mạch điều khiển của máy" được xem là giải pháp phòng ngừa đáng tin cậy nhất, kèm theo máy phát điện dự phòng cho môi trường sản xuất liên tục — vì UPS không chỉ giúp máy không mất điện hoàn toàn trong các sự cố ngắn, mà còn cho phép hệ điều khiển có đủ thời gian để dừng chu trình thay dao/gia công một cách có trình tự (graceful shutdown) trước khi cạn nguồn, tránh để máy dừng đột ngột ở một vị trí cơ khí nguy hiểm.
5. Rủi ro an toàn: mâm cặp/đồ gá mất áp suất kẹp khi mất điện
Với máy tiện CNC (như dòng Okuma L250 trong hệ thống ví dụ ở bài trước), mâm cặp (chuck) giữ phôi thường được kẹp bằng áp suất thủy lực hoặc khí nén, điều khiển qua van điện từ (solenoid valve) được cấp điện liên tục trong lúc kẹp. Tài liệu kỹ thuật về khôi phục sau mất điện ghi nhận một điểm cần lưu ý: "tool clamp có thể nhả kẹp bất ngờ" khi điện phục hồi, và hệ thống thủy lực có thể còn lưu áp suất tồn dư (stored pressure) ngay cả khi đã mất điện. Với cơ cấu kẹp phôi (khác với kẹp dao, nhưng theo nguyên lý thủy lực/khí nén tương tự), nguyên lý vật lý chung của các hệ thống van điện từ thường gặp là: nhiều thiết kế dùng van "thường đóng khi mất điện" (fail-safe/normally closed khi mất điện) để mâm cặp vẫn giữ kẹp phôi trong lúc mất điện — nhưng đây là một đặc tính thiết kế theo từng hãng, từng model, không phải nguyên lý chung tuyệt đối cho mọi máy CNC, và người vận hành xưởng tuyệt đối không nên tự suy đoán hành vi cụ thể của mâm cặp khi mất điện mà cần xác nhận trực tiếp với tài liệu kỹ thuật (Maintenance Manual) đúng model máy đang dùng trước khi tiếp cận máy sau một lần mất điện bất ngờ, đặc biệt nếu máy đang quay ở tốc độ cao tại thời điểm mất điện.
6. Bộ nhớ tham số máy (parameter memory) — rủi ro tương tự, hệ quả khác
Ngoài vị trí tuyệt đối, hệ điều khiển CNC còn lưu một khối lượng lớn tham số vận hành khác trong bộ nhớ SRAM được nuôi bởi cùng hệ pin backup: offset chiều dài/bán kính dao (tool offset), hệ tọa độ gia công (work coordinate system), tham số servo đã tinh chỉnh riêng cho từng máy, và với một số hệ còn có cả chương trình gia công (NC program) đang lưu trong bộ nhớ máy (khác với chương trình lưu trên máy tính/DNC bên ngoài). Theo tài liệu về thay pin hot-swap của Fanuc, nếu pin bị tháo hoàn toàn khi máy không có điện (cold-swap) mà không có nguồn dự phòng khác, "SRAM sẽ mất điện áp duy trì xuống dưới ngưỡng lưu giữ chỉ trong vài giây" — và khôi phục lúc đó đòi hỏi phải có bản lưu tham số (parameter archive) từ trước hoặc hình ảnh cấu hình từ một máy "chị em" cùng cấu hình, phục hồi qua đường SYSTEM → PARAMETER → RESTORE.
Với hệ điều khiển Okuma OSP — dùng trên 2 dòng máy Okuma trong hệ thống ví dụ (MU400, L250) — tài liệu kỹ thuật tìm được về khôi phục tham số backup (OSP7000) có đề cập tới một sự cố liên quan tới pin ("Error 945 liên quan tới vấn đề thay pin") nhưng không mô tả chi tiết cơ chế nuôi bộ nhớ tham số bằng pin hay hành vi cụ thể khi mất điện như tài liệu Fanuc — đây là một khoảng trống thông tin cần lưu ý khi tư vấn cho khách hàng dùng máy Okuma, và nên đối chiếu trực tiếp với tài liệu bảo trì OSP chính thức hoặc bộ phận kỹ thuật của Okuma Việt Nam trước khi đưa ra khuyến nghị cụ thể.
7. Vai trò thật của UPS: không chỉ "không mất điện" mà là "dừng có trình tự"
Điểm quan trọng nhất cần truyền đạt đúng cho khách hàng xưởng CNC: UPS không có nghĩa vụ phải cấp điện cho máy chạy tiếp vô thời hạn khi mất điện lưới (điều đó là vai trò của máy phát điện dự phòng với tải công suất lớn như spindle CNC) — vai trò cốt lõi của UPS trong trường hợp này là cho hệ điều khiển CNC đủ thời gian (thường vài giây đến vài chục giây, tùy dung lượng bình UPS) để:
Dừng trục chính và các trục di chuyển một cách có trình tự, lùi dao ra khỏi phôi tới vị trí an toàn (nếu chương trình/hệ điều khiển hỗ trợ phản ứng tự động khi phát hiện mất điện lưới).
Giữ mâm cặp/đồ gá ở trạng thái kẹp ổn định cho tới khi trục chính dừng hoàn toàn, tránh tình huống nhả kẹp trong lúc phôi vẫn đang quay.
Lưu lại trạng thái chương trình gia công đang chạy (nếu hệ điều khiển hỗ trợ) để có thể tiếp tục đúng vị trí sau khi điện phục hồi, thay vì phải chạy lại từ đầu.
Đảm bảo bộ nhớ vị trí tuyệt đối và tham số máy không bị gián đoạn nguồn nuôi trong toàn bộ quá trình dừng máy.
Checklist: Xưởng CNC đã chuẩn bị cho mất điện hoàn toàn chưa?
Đã có lịch thay pin backup định kỳ (khuyến nghị hàng năm với môi trường xưởng nóng) cho từng máy chưa?
Đã biết cách đọc cảnh báo pin yếu (APC Alarm 307/308, BAT-LOW...) trên hệ điều khiển đang dùng chưa?
Đã có quy trình kiểm tra trực quan vị trí ATC/mâm cặp trước khi ra lệnh bất kỳ sau mất điện chưa?
Đã lưu bản backup tham số máy (parameter archive) gần nhất cho từng máy chưa?
Đã xác nhận với nhà sản xuất/đại lý về hành vi của van điện từ mâm cặp khi mất điện (kẹp hay nhả) cho đúng model máy chưa?
Đã trang bị UPS Online đủ thời gian để dừng chu trình gia công có trình tự (không chỉ để "không tắt máy") chưa?
Đã huấn luyện người vận hành về nguy cơ động năng dư trên máy tiện có mâm dao xoay sau mất điện chưa?
Câu hỏi thường gặp (FAQ)
1. Mất điện 5 giây có làm mất vị trí tuyệt đối của máy CNC không? Không, nếu pin backup còn tốt — pin được thiết kế để nuôi bộ nhớ vị trí trong thời gian máy không có điện, không phân biệt mất điện 5 giây hay cả ngày. Rủi ro mất vị trí chỉ xảy ra khi pin đã cạn hoặc gần hết hạn mà chưa được thay.
2. Tại sao máy lại từ chối cho zero return ngay sau khi mất dữ liệu vị trí? Vì hệ điều khiển cần trục quay được ít nhất một vòng đầy đủ để bộ mã hóa xác lập lại một mốc tham chiếu mới một cách tin cậy — đây là yêu cầu kỹ thuật của chính cơ chế đo vị trí tuyệt đối, không phải một bước thủ tục có thể bỏ qua.
3. UPS có ngăn được tình trạng mâm cặp nhả kẹp khi mất điện không? UPS giúp duy trì nguồn điện cho van điện từ/hệ thống thủy lực trong lúc máy dừng có trình tự, từ đó giảm đáng kể nguy cơ mất áp suất kẹp đột ngột — nhưng hành vi cụ thể (kẹp hay nhả khi mất điện) vẫn phụ thuộc vào thiết kế van của từng máy, cần xác nhận với nhà sản xuất.
4. Máy Okuma dùng OSP có cùng cơ chế pin backup như Fanuc không? Về nguyên lý tổng quát (dùng pin nuôi bộ nhớ tham số/vị trí khi mất điện), có điểm tương đồng, nhưng tài liệu kỹ thuật công khai tìm được cho OSP ít chi tiết hơn Fanuc — cần tham khảo trực tiếp tài liệu bảo trì OSP chính thức hoặc bộ phận kỹ thuật Okuma để biết chính xác cơ chế.
5. Có cần chạy lại toàn bộ chương trình gia công từ đầu sau mỗi lần mất điện không? Không nhất thiết, nếu máy không mất vị trí tuyệt đối và chương trình/hệ điều khiển hỗ trợ tiếp tục từ vị trí dừng — nhưng luôn cần kiểm tra trực quan tình trạng phôi, dao, và vị trí cơ khí trước khi quyết định tiếp tục hay chạy lại từ đầu.
6. UPS cho máy CNC cần dung lượng (thời gian lưu điện) bao lâu là đủ? Không cần thiết kế để máy "chạy tiếp" — chỉ cần đủ thời gian cho hệ điều khiển dừng có trình tự (thường vài chục giây tới 1-2 phút tùy độ phức tạp chu trình đang chạy). Với nhu cầu duy trì sản xuất qua mất điện kéo dài, cần kết hợp UPS với máy phát điện dự phòng, không dùng UPS đơn lẻ.