Sụt áp trên Máy CNC gia công cơ khí: nguyên nhân, rủi ro hỏng phôi/gãy dao và giải pháp UPS Online
Một xưởng gia công đang chạy đồng thời gần hai chục máy CNC — mỗi máy mang trong mình một động cơ trục chính (spindle) có công suất tới vài chục KVA — và chỉ cần lưới điện "nháy" trong vài trăm milli-giây, dao đang cắt có thể gãy ngay trong lòng phôi kim loại, hoặc tệ hơn, trục chính mất vị trí tham chiếu và toàn bộ chương trình gia công phải dừng lại để căn chỉnh lại từ đầu. Đây không phải là một tình huống lý thuyết, mà là rủi ro gắn liền với bản chất vật lý của máy CNC: động cơ công suất lớn, hệ servo nhạy với điện áp, và một cơ chế lưu vị trí bằng pin backup mà không phải ai vận hành máy cũng biết tới.
1. Một hệ thống máy CNC thực tế tại Việt Nam
Để bài viết này không chỉ nói chung mà gắn với thực tế vận hành, dưới đây là cấu hình một hệ thống máy CNC đang hoạt động tại một nhà máy gia công cơ khí ở Việt Nam (dữ liệu nội bộ do khách hàng cung cấp khi tư vấn giải pháp UPS, không phải số liệu công khai từ nhà sản xuất):
Tên máy | Số lượng | Công suất (KVA/máy) | Tổng công suất | Nguồn điện |
|---|---|---|---|---|
DMG MORI 800VI | 6 | 33 | 198 KVA | 200V |
Brother W1000 | 6 | 20 | 120 KVA | 200V |
Okuma MU400 | 2 | 33 | 66 KVA | 200V |
Okuma L250 | 4 | 18 | 72 KVA | 200V |
Tổng | 18 máy | — | ~456 KVA | 200V |
Có hai điểm đáng chú ý ngay từ bảng này. Thứ nhất, đây là những dòng máy đến từ ba hãng chế tạo máy công cụ Nhật Bản hàng đầu (DMG Mori, Brother, Okuma) — phù hợp với thực tế ngành cơ khí chế tạo Việt Nam, nơi các doanh nghiệp Nhật Bản đang đẩy mạnh hợp tác đầu tư và chuyển giao công nghệ với doanh nghiệp cơ khí trong nước, theo xác nhận tại hội nghị kết nối doanh nghiệp chế tạo cơ khí Việt Nam — Nhật Bản do Bộ Công Thương tổ chức. Thứ hai, và quan trọng hơn về mặt kỹ thuật: toàn bộ 18 máy đều chạy ở mức điện áp 200V, không phải 220V (lưới dân dụng 1 pha VN) hay 380V (lưới 3 pha công nghiệp VN phổ biến). Điều này cho thấy nhiều khả năng hệ thống đang dùng một hoặc nhiều máy biến áp hạ áp riêng để chuyển từ 380V lưới VN xuống 200V theo đúng thiết kế gốc của máy (tiêu chuẩn điện Nhật Bản dùng phổ biến mức 200V 3 pha cho máy công cụ công nghiệp) — một lớp thiết bị trung gian có ảnh hưởng trực tiếp đến cách sụt áp từ lưới điện VN truyền tới từng máy CNC, sẽ được phân tích ở mục 6.
2. Sụt áp (Voltage Sag) là gì?
Theo tiêu chuẩn IEEE 1159 (tiêu chuẩn quốc tế về chất lượng điện năng, được dùng xuyên suốt trong chuỗi bài phân tích sự cố điện của UPSSmart), sụt áp là hiện tượng điện áp giảm xuống còn 10-90% điện áp định mức trong khoảng thời gian từ 0,5 chu kỳ (khoảng 8-10 milli-giây ở lưới 50Hz) đến 1 phút, sau đó tự phục hồi về mức bình thường. Đây là sự cố điện phổ biến nhất trong thực tế vận hành công nghiệp — phổ biến hơn mất điện hoàn toàn rất nhiều lần — và thường xuất phát từ ba nguồn chính: (1) sự cố ngắn mạch trên lưới điện khu vực được khắc phục tự động bởi thiết bị bảo vệ (recloser), (2) khởi động động cơ công suất lớn tại chính xưởng hoặc xưởng lân cận dùng chung trạm biến áp, và (3) đóng/cắt tải lớn đột ngột trên lưới phân phối.
Điểm đặc biệt quan trọng với một xưởng CNC: chính các máy CNC trong xưởng cũng là nguồn gây sụt áp cho nhau. Khi một máy DMG MORI 800VI (33 KVA) khởi động trục chính, dòng khởi động (inrush current) của động cơ công suất lớn này có thể gấp 5-8 lần dòng định mức trong vài trăm milli-giây đầu — đủ để tạo ra một đợt sụt áp cục bộ ảnh hưởng tới các máy khác đang chạy cùng hệ thống điện, đặc biệt nếu cả 18 máy dùng chung 1-2 máy biến áp hạ áp như cấu hình ở mục 1.
3. Vì sao máy CNC đặc biệt nhạy với sụt áp
3.1. Động cơ trục chính (spindle) và động cơ servo — tải công suất lớn, nhạy với điện áp
Theo nguyên lý điện động cơ được trình bày trong whitepaper của Power Monitors về chất lượng điện năng, mô-men xoắn (torque) mà một động cơ điện xoay chiều tạo ra tỷ lệ với bình phương điện áp cấp vào (T ∝ V²). Điều này có nghĩa là khi điện áp giảm 20% (còn 80% định mức), mô-men xoắn khả dụng của động cơ giảm tới gần 36% (0,8² = 0,64). Với động cơ trục chính CNC — vốn phải duy trì tốc độ và lực cắt chính xác trong suốt quá trình gia công — một sự sụt giảm mô-men xoắn dù chỉ trong vài chục đến vài trăm milli-giây cũng đủ để gây ra hiện tượng "mất bước" tốc độ (speed deviation) hoặc kích hoạt cảnh báo quá tải servo, buộc hệ điều khiển phải dừng chu trình gia công đang chạy.
Đồng thời, để duy trì công suất cơ học không đổi khi điện áp giảm, động cơ sẽ tự động rút dòng điện cao hơn (P = V × I, P không đổi thì I tăng khi V giảm) — dòng điện tăng này tạo thêm nhiệt trong cuộn dây động cơ, và nếu lặp lại nhiều lần trong ngày (đặc trưng của một xưởng có 18 máy khởi động/dừng liên tục), có thể đẩy nhanh quá trình lão hóa cách điện cuộn dây.
3.2. Hệ servo CNC và tham số giám sát điện áp nguồn
Các bộ điều khiển CNC hiện đại (Fanuc, Okuma OSP, Mitsubishi) đều có cơ chế giám sát điện áp nguồn cấp cho bộ khuếch đại servo (servo amplifier). Khi điện áp giảm xuống dưới một ngưỡng nhất định — dù chỉ trong thời gian rất ngắn — hệ thống có thể kích hoạt cảnh báo "undervoltage" hoặc "low voltage alarm" ở tầng servo amplifier, khiến các trục ngừng hoạt động ngay lập tức để bảo vệ phần cứng, bất kể dao đang ở vị trí nào trong phôi. Đây là phản ứng bảo vệ có chủ đích của nhà sản xuất, nhưng hậu quả với người vận hành là chương trình gia công bị dừng giữa đường, để lại một phôi bán hoàn thiện hoặc một đường cắt dừng đột ngột — trong nhiều trường hợp, đoạn dao đang cắm sâu trong phôi tại thời điểm dừng sẽ bị kẹt hoặc gãy khi cố gắng khởi động lại trục chính từ vị trí đó.
3.3. Cơ chế lưu vị trí tuyệt đối bằng pin — nhạy hơn tưởng tượng với gián đoạn điện áp ngắn
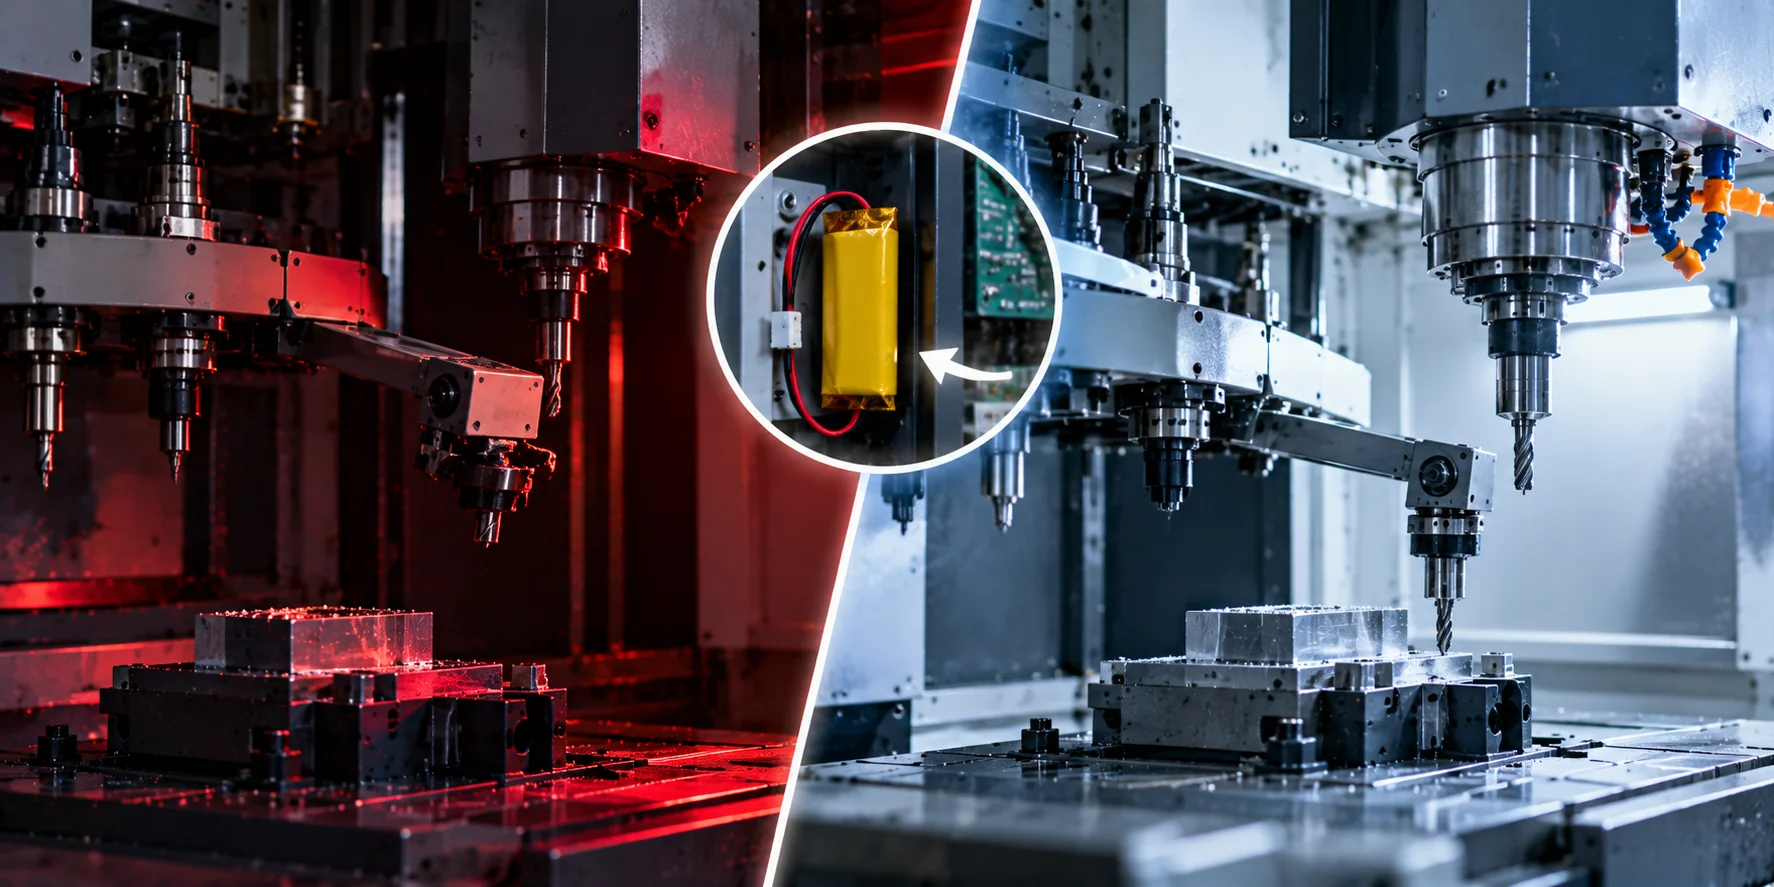
Phần lớn máy CNC hiện đại dùng bộ mã hóa vị trí tuyệt đối (absolute pulse coder/absolute encoder) để biết chính xác vị trí từng trục mà không cần chạy lại quy trình "zero return" mỗi lần khởi động máy. Cơ chế này hoạt động dựa trên một nguồn điện liên tục nuôi bộ nhớ vị trí — khi máy đang chạy, nguồn này lấy từ lưới điện; khi máy tắt, một pin lithium backup nhỏ đảm nhiệm vai trò này. Theo tài liệu kỹ thuật về cảnh báo APC (Absolute Position Coder) Alarm 300 của hệ điều khiển Fanuc — hệ điều khiển phổ biến nhất trên máy CNC toàn cầu — cảnh báo này có nghĩa là "bộ phát hiện vị trí tuyệt đối của trục đó đã mất dữ liệu vị trí đã lưu, nên hệ điều khiển không còn biết trục đang ở đâu". Điều quan trọng với chủ đề sụt áp: một sự sụt áp đủ sâu và đủ lâu có thể khiến mạch nuôi bộ mã hóa trên chính máy bị gián đoạn trong khoảnh khắc máy đang chạy — về nguyên tắc khác với mất điện hoàn toàn (sẽ phân tích sâu ở bài 2 của cụm này), nhưng vẫn là một lớp rủi ro mà người vận hành xưởng CNC cần hiểu rõ ranh giới.
4. Hệ quả thực tế khi sụt áp xảy ra trên xưởng CNC
Hệ quả | Mức độ ảnh hưởng | Ghi chú |
|---|---|---|
Dao gãy giữa phôi | Cao — chi phí dao CNC công nghiệp (carbide, phủ TiAlN...) từ vài trăm nghìn đến vài triệu đồng/dao | Đặc biệt nghiêm trọng với dao nhỏ, dao khoan sâu |
Phôi hỏng, phải làm lại | Cao — với phôi kim loại đã gia công bán hoàn thiện, giá trị vật tư + thời gian máy đã chạy đều mất | Nặng nhất với phôi đắt (titan, inox đặc biệt) hoặc đơn hàng gấp |
Dừng đồng thời nhiều máy | Đặc thù của xưởng nhiều máy dùng chung hệ điện | Khác biệt với rủi ro "1 máy, 1 sự cố" ở các cụm thiết bị khác trong chuỗi bài này |
Cảnh báo servo/undervoltage phải reset tay | Trung bình — mất thời gian vận hành, không hỏng vật tư nếu xử lý kịp | Yêu cầu thao tác RESET + kiểm tra lại chương trình trước khi tiếp tục |
Sai lệch kích thước do mất bước động cơ | Khó phát hiện ngay — chỉ lộ ra khi kiểm tra kích thước (QC) | Rủi ro "âm thầm" nguy hiểm nhất vì không có cảnh báo rõ ràng |
Điểm đáng lưu ý nhất trong bảng trên, so với các cụm thiết bị khác đã phân tích trong chuỗi bài 10-từ-khóa của UPSSmart, là tính đồng thời: một xưởng CNC với 18 máy dùng chung hệ thống điện (và có thể chung 1-2 máy biến áp hạ áp) có nguy cơ một sự cố sụt áp ảnh hưởng tới nhiều máy cùng lúc, nhân rủi ro thiệt hại lên theo số máy đang gia công tại thời điểm xảy ra sự cố — khác với kịch bản "một thiết bị, một sự cố" thường gặp ở máy chủ, tủ lạnh vắc-xin hay máy xét nghiệm.
5. Mất cân bằng điện áp 3 pha — rủi ro brownout/sụt áp đặc thù của xưởng nhiều máy CNC
Một góc kỹ thuật ít được nhắc tới nhưng rất phù hợp với cấu hình 18 máy CNC chạy 3 pha 200V ở mục 1: khi tải không được phân bổ đều giữa 3 pha (ví dụ nhiều máy công suất lớn — như 6 máy DMG MORI 800VI 33KVA — vô tình tập trung lệch về 1-2 pha trong cách đấu nối ban đầu), điện áp giữa 3 pha có thể lệch nhau (voltage unbalance) ngay cả khi không có sự cố sụt áp từ lưới. Theo phân tích kỹ thuật dựa trên đường cong derating của NEMA (Hiệp hội các nhà sản xuất thiết bị điện Hoa Kỳ) cho động cơ 3 pha: độ lệch áp 2% giữa các pha khiến động cơ chỉ còn chạy an toàn ở khoảng 95% tải định mức; lệch 3% kéo xuống 88%; lệch 4% xuống 82%; lệch 5% xuống 75% — và "vận hành ở mức lệch áp trên 5% hoàn toàn không được khuyến nghị". Cơ chế vật lý đứng sau: điện áp lệch pha tạo ra một thành phần dòng điện "nghịch pha" (negative-sequence) không sinh công nhưng vẫn tiêu tán thành nhiệt, và vì động cơ có trở kháng rất thấp với dòng nghịch pha này, một độ lệch áp nhỏ có thể tạo ra độ lệch dòng điện lớn hơn gấp nhiều lần — dồn nhiệt bất thường vào đúng cuộn dây của pha có điện áp thấp nhất. Công thức được trích dẫn: độ tăng nhiệt phần trăm ở cuộn dây nóng nhất xấp xỉ bằng 2 lần bình phương phần trăm lệch áp — nghĩa là lệch 3% gây thêm khoảng 18% nhiệt, lệch 3,5% gây thêm khoảng 25% nhiệt so với vận hành cân bằng.
Với một hệ thống 18 máy CNC công suất lớn dùng chung hạ tầng điện, đây là một rủi ro "âm thầm" hoàn toàn khác với sụt áp tức thời: không gây dừng máy ngay, nhưng làm nóng động cơ servo/trục chính dần theo thời gian, rút ngắn tuổi thọ cách điện mà không có cảnh báo rõ ràng cho tới khi động cơ hỏng hẳn. Đây là suy luận kỹ thuật dựa trên nguyên lý điện động cơ 3 pha nói chung, chưa phải cảnh báo riêng của DMG Mori, Brother hay Okuma cho đúng dòng máy trong bảng ở mục 1 — cần đo kiểm thực tế bằng đồng hồ phân tích chất lượng điện (power quality analyzer) tại đúng hệ thống điện của xưởng để xác nhận có đang tồn tại mất cân bằng pha hay không.
6. Vai trò của máy biến áp hạ áp 380V→200V
Vì cả 18 máy trong bảng ở mục 1 đều chạy ở 200V — không phải điện áp lưới VN phổ biến — nhiều khả năng xưởng đang dùng máy biến áp hạ áp chuyên dụng. Về nguyên lý điện, một máy biến áp không "tạo ra" hay "triệt tiêu" sụt áp — nó truyền tỷ lệ phần trăm sụt áp từ phía sơ cấp (380V, phía lưới) sang phía thứ cấp (200V, phía máy CNC) gần như không đổi (bỏ qua các hiệu ứng phi tuyến nhỏ ở tải rất thấp hoặc rất cao). Nói cách khác, nếu lưới điện VN sụt 15%, phía 200V cấp cho máy CNC về lý thuyết cũng sụt khoảng 15% — máy biến áp không phải là một lớp bảo vệ chống sụt áp, dù nhiều người vận hành có thể lầm tưởng như vậy. Đây là điểm cần làm rõ với khách hàng khi tư vấn giải pháp UPS: UPS Online cần đặt ở phía trước máy biến áp hạ áp (phía 380V, bảo vệ chung cho toàn hệ) hoặc phía sau (phía 200V, bảo vệ riêng từng máy/nhóm máy) tùy theo quy mô đầu tư và mức độ ưu tiên, không thể giả định máy biến áp đã "lọc" sẵn vấn đề sụt áp.
7. Giải pháp: UPS Online và thứ tự ưu tiên đầu tư
Với một hệ thống 456 KVA tổng công suất như ví dụ ở mục 1, đầu tư UPS Online cho toàn bộ hệ thống cùng lúc là một khoản vốn rất lớn. Thứ tự ưu tiên hợp lý, dựa trên nguyên lý "bảo vệ theo rủi ro tài chính" đã áp dụng xuyên suốt chuỗi bài này:
Thứ tự ưu tiên | Nhóm máy | Lý do |
|---|---|---|
1 | DMG MORI 800VI (6 máy, 33 KVA/máy) | Công suất lớn nhất, khả năng đang gia công phôi giá trị cao nhất, thiệt hại/lần sự cố lớn nhất |
2 | Okuma MU400 (2 máy, 33 KVA/máy) | Công suất tương đương DMG Mori nhưng số lượng ít hơn — phù hợp đầu tư UPS theo nhóm nhỏ trước khi mở rộng |
3 | Brother W1000 (6 máy, 20 KVA/máy) | Dòng máy gia công nhanh, tốc độ cao (Brother Speedio định hướng gia công tốc độ cao, chu kỳ ngắn) — số lần có nguy cơ gặp sự cố giữa chu trình cao hơn do thời gian máy "đang cắt" chiếm tỷ trọng lớn trong ngày |
4 | Okuma L250 (4 máy, 18 KVA/máy) | Công suất nhỏ nhất trong nhóm, ưu tiên sau cùng nếu ngân sách hạn chế |
UPS Online (double-conversion) — không phải UPS Line-Interactive hay Offline — là lựa chọn phù hợp cho tải động cơ công suất lớn như máy CNC, vì UPS Online tái tạo hoàn toàn dạng sóng điện áp đầu ra từ nguồn DC/bình điện, cách ly triệt để tải khỏi mọi biến động điện áp đầu vào (bao gồm cả sụt áp từ chính các máy CNC khác khởi động cùng lúc) — khác với UPS Line-Interactive chỉ phản ứng sau khi phát hiện sụt áp vượt ngưỡng, có thể vẫn để lọt một khoảng gián đoạn ngắn tới tải.
8. Chi phí thực tế của việc bỏ qua sụt áp trong xưởng CNC
Hạng mục | Chi phí ước tính mỗi lần sự cố | Ghi chú |
|---|---|---|
1 dao CNC carbide bị gãy | 300.000 – 5.000.000 đồng | Tùy loại dao, kích thước, lớp phủ |
1 phôi kim loại bán hoàn thiện bị hỏng | Vài trăm nghìn đến hàng chục triệu đồng | Tùy vật liệu (inox, titan, hợp kim đặc biệt) và mức độ hoàn thiện đã đạt |
Thời gian máy dừng để reset + căn chỉnh lại | 30 phút – 2 giờ/máy | Tính theo đơn giá giờ máy + nhân công vận hành |
Trễ tiến độ đơn hàng do dừng đồng thời nhiều máy | Khó định lượng trực tiếp, nhưng có thể vượt xa chi phí vật tư nếu khách hàng áp dụng phạt trễ hợp đồng | Rủi ro lớn nhất về mặt kinh doanh, thường bị đánh giá thấp hơn thực tế |
So với chi phí đầu tư UPS Online cho nhóm máy công suất lớn nhất (mục 7), chi phí thiệt hại tích lũy từ vài lần sự cố sụt áp mỗi năm — đặc biệt nếu dừng đồng thời nhiều máy — trong nhiều trường hợp đã đủ để hoàn vốn đầu tư bảo vệ điện trong vòng 1-2 năm vận hành.
Checklist: Xưởng CNC của bạn đã sẵn sàng trước sụt áp chưa?
Đã biết chính xác công suất (KVA) của từng máy CNC trong xưởng chưa?
Đã xác định hệ thống có dùng máy biến áp hạ áp riêng (ví dụ 380V→200V) chưa, và biết rõ máy biến áp KHÔNG lọc được sụt áp chưa?
Đã từng đo kiểm mất cân bằng điện áp 3 pha tại tủ điện tổng của xưởng chưa?
Đã có quy trình chuẩn xử lý khi máy báo cảnh báo "undervoltage"/servo alarm giữa chu trình gia công chưa?
Đã phân loại máy theo mức độ ưu tiên bảo vệ (công suất, giá trị phôi đang gia công, tốc độ chu trình) chưa?
Đã cân nhắc UPS Online (không phải Line-Interactive/Offline) cho nhóm máy công suất lớn nhất chưa?
Đã tính toán chi phí thiệt hại thực tế (dao gãy, phôi hỏng, giờ máy dừng) trong 12 tháng gần nhất chưa?
Đã trao đổi với nhà phân phối/đại diện kỹ thuật của DMG Mori, Brother, Okuma về ngưỡng điện áp servo cụ thể của từng dòng máy chưa?
Câu hỏi thường gặp (FAQ)
1. Máy biến áp hạ áp 380V→200V có giúp chống sụt áp không? Không. Máy biến áp chỉ thay đổi mức điện áp (tỷ số vòng dây), không "lọc" hay "ổn định" sụt áp — phần trăm sụt áp phía lưới gần như được truyền nguyên vẹn sang phía máy CNC. Để chống sụt áp thực sự cần UPS Online hoặc ổn áp chuyên dụng.
2. Sụt áp bao lâu thì máy CNC bị ảnh hưởng? Tùy ngưỡng giám sát của từng hệ điều khiển (Fanuc, Okuma OSP...) và mức độ sâu của sụt áp, nhưng về nguyên tắc, chỉ cần vài chục đến vài trăm milli-giây sụt áp đủ sâu đã có thể kích hoạt cảnh báo servo hoặc gây mất bước động cơ — nhanh hơn nhiều so với thời gian một người vận hành có thể phản ứng.
3. Tất cả máy CNC trong xưởng có cần UPS không, hay chỉ cần vài máy? Nên ưu tiên theo công suất và giá trị rủi ro (xem mục 7) nếu ngân sách hạn chế, nhưng về lâu dài, bảo vệ toàn bộ hệ thống điện đầu vào (ví dụ đặt UPS/ổn áp ở phía trước máy biến áp hạ áp chung) thường hiệu quả hơn lắp UPS riêng cho từng máy.
4. Sụt áp có làm mất dữ liệu vị trí tuyệt đối (absolute position) của máy không? Về nguyên tắc, cơ chế pin backup cho bộ mã hóa vị trí tuyệt đối hoạt động độc lập với nguồn điện lưới khi máy đã tắt. Rủi ro mất vị trí tuyệt đối gắn chủ yếu với mất điện hoàn toàn kéo dài hoặc pin backup hết điện/bị tháo không đúng quy trình — sẽ được phân tích chi tiết ở bài tiếp theo của cụm này.
5. Mất cân bằng điện áp 3 pha có phải lỗi của công ty điện lực không? Không nhất thiết. Mất cân bằng có thể xuất phát từ cách đấu nối tải không đều ngay trong xưởng (ví dụ nhiều máy công suất lớn dồn về 1-2 pha), không phải lúc nào cũng do lưới điện bên ngoài. Cần đo kiểm bằng thiết bị chuyên dụng để xác định nguyên nhân.
6. UPS Online khác UPS Line-Interactive thế nào trong trường hợp máy CNC? UPS Online tái tạo hoàn toàn dạng sóng đầu ra, cách ly tải khỏi mọi biến động đầu vào liên tục — phù hợp với tải động cơ công suất lớn, nhạy cảm như spindle CNC. UPS Line-Interactive chỉ chuyển sang dùng bình điện khi phát hiện sụt áp vượt ngưỡng, có độ trễ chuyển mạch nhỏ (vài milli-giây) có thể đủ để ảnh hưởng tới servo CNC nhạy cảm.